地板垫层与保温复合材料
用于地板垫层及保温相关产品的泡沫复合材料,须满足所需防潮、热工和建筑规范要求。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
EPE 珍珠棉设备
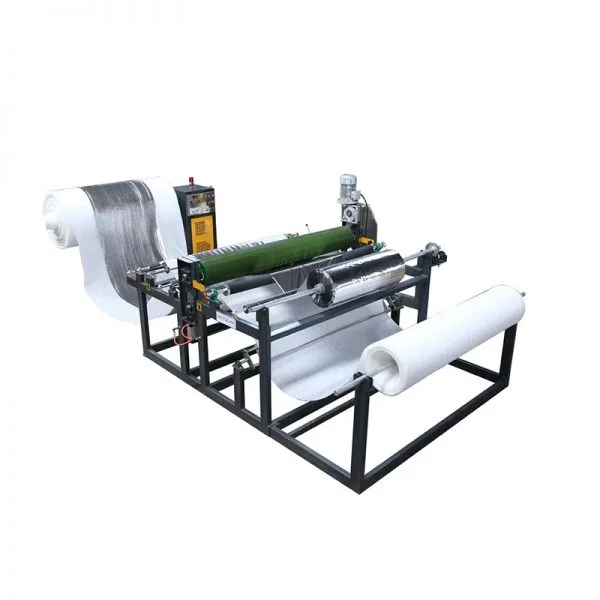
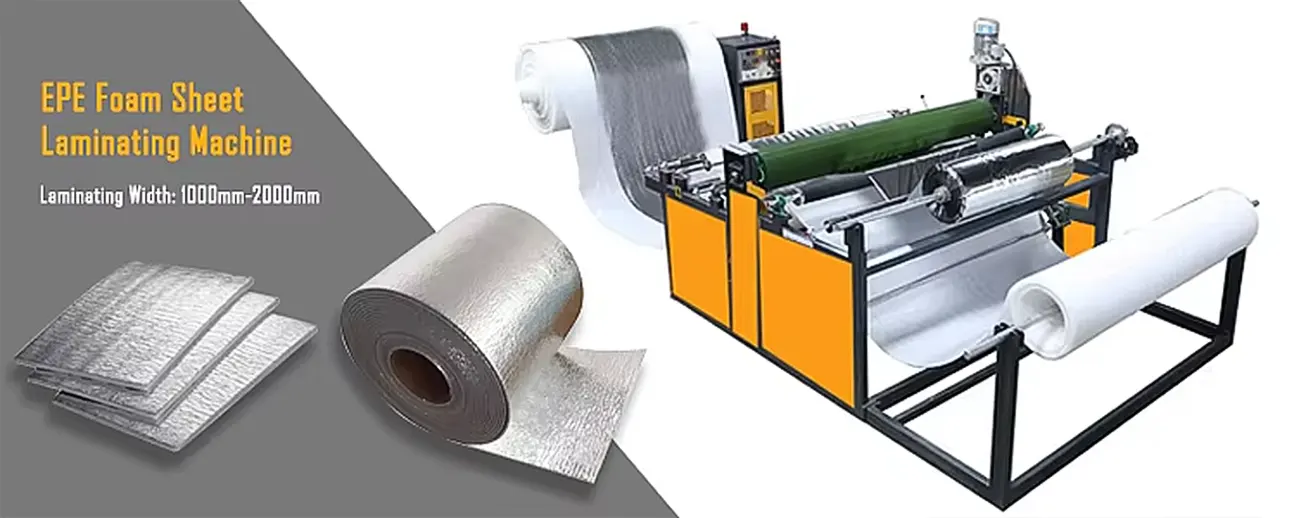
本机为 EPE 泡沫片材或膜材复合表面材料。原站列出 PE 膜、铝箔、淋膜纸及淋膜布等覆面材料,并提供产品宽度 1,200、1,500 和 2,000 mm 的电加热机型。应按目标成品确认材料兼容性与具体覆膜配置。
四十余载深耕发泡覆膜装备 以自主创新开拓全球市场
德一深耕EPE发泡片材覆膜机细分领域,以发泡覆膜成套装备的技术探索与工程落地为核心,将研发、生产、销售与服务贯通,持续对标全球高端装备发展方向。围绕覆膜均匀性、复合牢度与高速连续生产等关键需求,德一推动设备性能与材料加工工艺协同提升,为包装材料企业拓展产品品类、提升复合品质与生产效率提供装备支持。
德一EPE发泡片材覆膜机面向珍珠棉片材的表面复合加工,通过适配的供料、加热、压合与收卷工艺,使EPE基材与相应面层材料稳定贴合。设备选型与工艺配置围绕实际产品需求展开,帮助企业由基础缓冲材料加工向多样化复合包装材料生产延伸。
EPE发泡片材通常被称为珍珠棉,具有质轻、柔软、缓冲和防震等特点,广泛用于产品包装、仓储运输及表面防护。随着应用需求不断细化,包装材料对外观品质、表面耐磨、图文展示与后续加工适应性的要求持续提升。德一将这些生产需求融入覆膜装备的研发与工程实践,为材料提质升级提供支持。
德一在EPE发泡片材覆膜机细分领域持续深耕,对标国内外高端装备发展方向。四十余载笃守实业初心,专注发泡覆膜成套装备的技术探索与工程落地,坚持走自主创新、内生发展之路,推进研发、生产、销售一体布局,持续建设自主技术与制造能力。
围绕覆膜均匀性、复合牢度、高速连续生产等核心课题,德一将技术研发与真实生产需求相结合,以可靠的设备表现和配套服务积累客户信任。以创新定力提升装备水平,以工程实践回应应用需求,努力树立可参照、可对标、可信赖的行业标杆。
面向包装产业升级,德一持续推进装备技术进步与生产应用融合,助力EPE包装材料向更高品质、更高效率与更合理的资源利用方向发展,向世界展现中国装备制造的实力。
覆膜机通过对材料输送、加热或施胶、压合及收卷等环节进行协调控制,使EPE片材与面层稳定贴合。根据材料组合和设备结构,行业内可采用热复合、挤出复合、胶黏复合等工艺;具体设备可加工的材料与工艺范围,应结合配置和试机结果确定。
典型流程为:基材放卷 → 面层供料 → 导向与纠偏 → 加热或施胶 → 压合复合 → 冷却定型 → 分切与收卷。各环节是否配置及其先后关系,以实际工艺方案为准。
平稳输送EPE基材与面层材料,通过适宜的张力和导向控制减少材料跑偏、边缘错位及褶皱,为后续复合提供稳定条件。
使复合界面达到适合贴合的状态,并通过压合机构促成接触与结合。EPE对热量和挤压较为敏感,需要在复合牢度与泡体保护之间取得平衡,避免过热收缩、局部压薄或贴合不足。
根据工艺需要稳定复合结构,控制卷材松紧、端面整齐度和平整度,使产品便于储存、运输和后续加工。
通过适配面层改善材料表面效果,为颜色呈现、图文展示及后续加工创造条件,满足不同包装产品的外观需求。
合理的覆膜结构有助于改善表面耐磨、抗刮擦等表现。实际效果取决于面层材料、厚度和复合质量,需要结合成品检测判断。
通过材料组合,可探索防潮、遮光、热反射等功能方向,并延伸至包装袋、衬垫及防护制品。特定功能须由整体结构设计和性能验证确认。
覆膜与增厚的工艺目标不同:覆膜侧重EPE表面与其他面层的复合,增厚侧重EPE片材的层间叠合。两者可以配合使用,选型时应分别明确加工任务。
DYPEF系列所列三种型号对应1200 mm、1500 mm及2000 mm制品宽度,均采用电加热方式。主要规格如下。
| 参数项目 | 单位 | DYPEF-1200 | DYPEF-1500 | DYPEF-2000 |
|---|---|---|---|---|
| 制品宽度 | mm | 1200 | 1500 | 2000 |
| 加热方式 | — | 电加热 | 电加热 | 电加热 |
| 电机功率 | kW | 2.2 | 2.2 | 2.2 |
| 装机容量 | kW | 12 | 15 | 20 |
| 外形尺寸 | m | 5.2×2.05×1.35 | 5.2×2.35×1.35 | 5.2×2.65×1.35 |
| 整机重量 | t | 1.5 | 2 | 2.8 |
注:以上数据仅供参考,公司保留元件及机械结构更改权,购买设备涉及的有关内容以合同为准。
制品宽度用于初步匹配目标产品规格;外形尺寸用于评估安装空间。现场还应预留放卷、收卷、操作、维护及物料周转空间,不能只按机身尺寸安排场地。
电机功率与整机装机容量属于不同参数,不能相互替代。装机容量用于供电配置参考,并不等于设备每小时的实际耗电量;实际能耗受运行工况与负载影响。
应结合目标幅宽、基材厚度、面层种类、订单结构及现场条件选择机型。表中未列生产速度、适用厚度和复合牢度等指标,这些内容宜在技术沟通与试机验收时明确。
关注横向与纵向的贴合一致性,检查起泡、褶皱、边缘翘起及局部贴合不足等现象。宽幅加工尤其需要温度、压力与材料运行状态相互匹配。
牢度由设备、材料及工艺共同决定。建议使用计划投入生产的EPE基材和面层试机,检查剥离表现,并结合分切、制袋、冲型等后续工序确认适用性。
评估产能时,应关注目标材料与质量要求下可持续维持的有效速度,以及换料、调机、不良品等因素对实际产出的影响。单一最高速度不能完整反映生产能力。
清晰的操作方式、便捷的参数调整、合理的检修空间及必要的安全防护,有助于稳定日常生产。采购时也应同步了解安装调试、培训、备件与售后支持范围。
EPE覆膜材料可依据具体结构,用于家具家电、五金制品及其他产品的缓冲包装与表面防护,并进一步加工为包装袋、衬垫和防护制品。对电子产品等具有特殊防护要求的应用,还需另外明确防静电等性能,不能仅依据覆膜工艺作出判断。
选型前,应明确基材厚度、幅宽、密度和卷径,面层种类与厚度,成品外观、复合牢度和收卷要求,以及预期产量与换料频率。同时核对场地、电力和冷却等辅助条件,将关键指标写入技术方案与验收约定。
验收应围绕约定材料与工况展开,综合检查复合质量、稳定运行、卷材状态及不良品情况,使设备配置与实际订单需求相匹配。
德一持续聚焦覆膜均匀性、复合牢度与连续生产等实际需求,将研发探索、制造能力与服务支持衔接,帮助客户提升加工品质与生产组织效率。
面向绿色包装发展,装备升级可从减少不良品和材料浪费、优化能耗管理以及支持合理材料结构等方面着手。复合产品的可回收性仍取决于材料组合与当地回收条件。德一将以持续创新与工程实践,助推EPE包装装备产业转型升级。
用于地板垫层及保温相关产品的泡沫复合材料,须满足所需防潮、热工和建筑规范要求。
用于包裹或衬垫易损陶器等产品的覆面泡沫片材。
复合可印刷或装饰面层的泡沫片材。如用于婴幼儿用品,需评估材料及成品安全。
保留的原站示意图将覆膜幅宽标为 1000–2000 mm,而现有正文和型号表从 1200 mm 起。需确认是否提供 1000 mm 配置;该图不能证明存在另一独立型号,也不能替代参数表幅宽。
多层泡沫热风粘合及其 DYPEZ 型号参数见独立的 EPE 珍珠棉增厚粘合机页面。
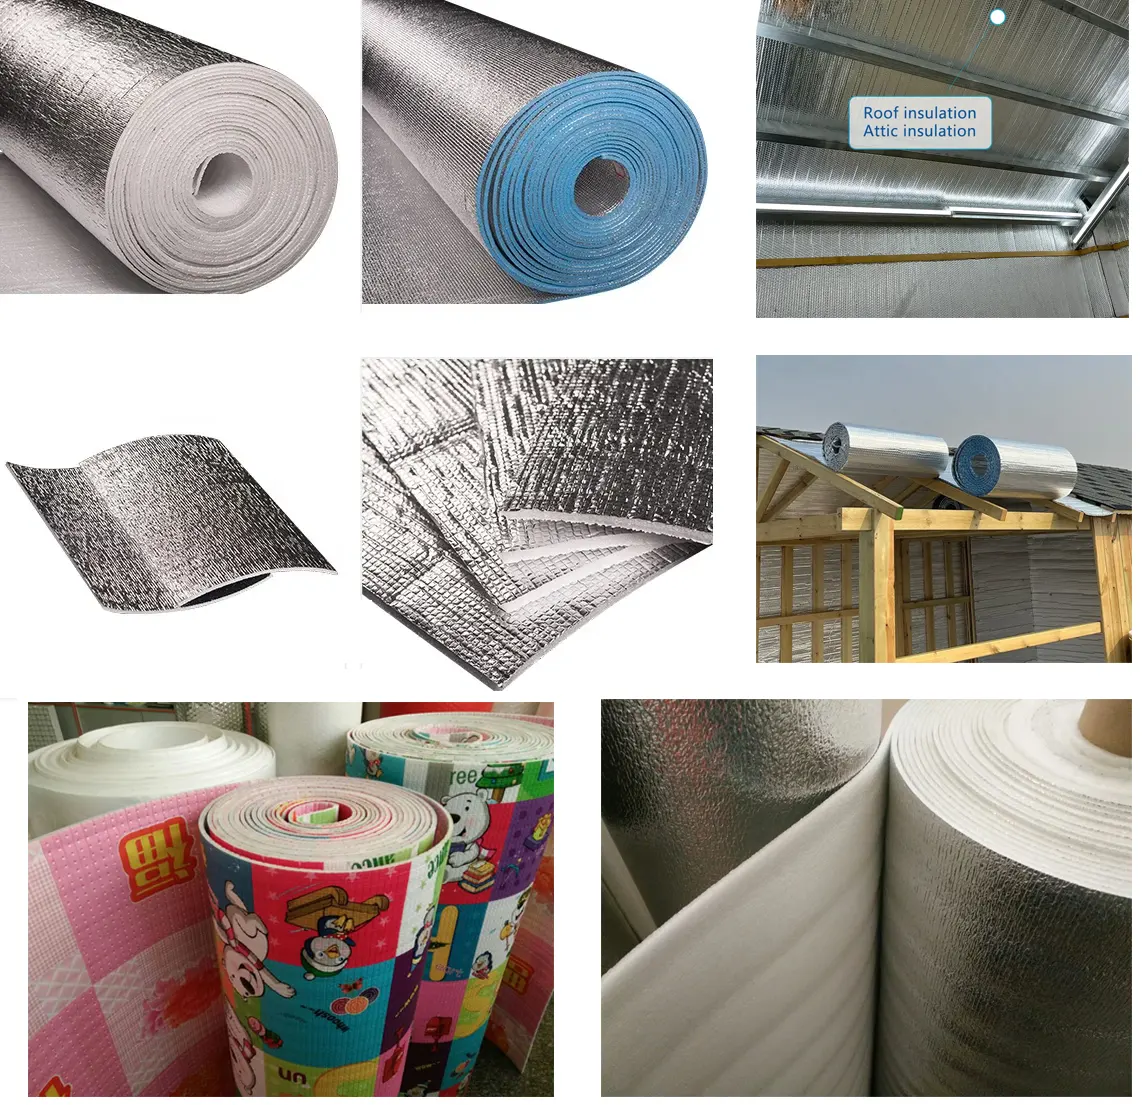
原站列出的覆面材料包括 PE 膜、铝箔、淋膜纸和淋膜布。泡沫、覆面材料、表面处理与粘合条件都会影响复合成品。
原页提到表面印字或图像。请确认使用预印刷覆面材料还是需要独立印刷工序;原站未注明集成印刷机。
完整流程见前文“三 设备原理与生产流程”。原站另描述通过辊轮压合及冷却辊定型;具体冷却、切断和收卷配置与供货范围需确认。
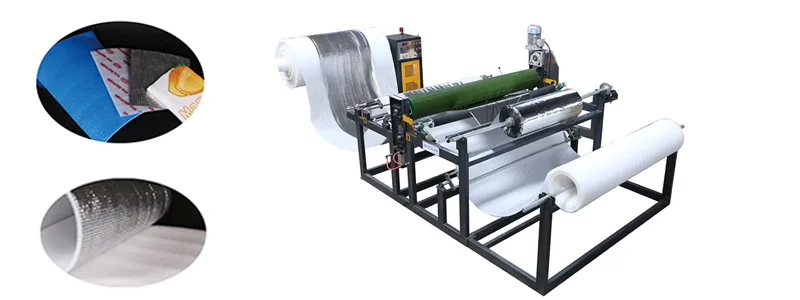
原站表示 EPE 片材自动覆膜机和泡沫膜覆膜机可按具体要求定制。应在技术报价中确认约定配置与范围。
原站宣传防水效果,并将婴儿垫和救生衣列为潜在用途。这些声明需要针对具体用途测试与批准;设备介绍本身不能证明防水性能、婴幼儿用品安全或救生设备适用性。
原页显示“ISO 9001 Certified(通过 ISO 9001 认证)”,但该产品页未提供证书号、发证机构、有效期或认证范围。应视为待文件核实的供应商声明,而不是复合成品或每项设备功能均获认证的证明。
原站另描述电加热控温,但未提供数值温度公差、粘合强度或耐久性等级;需结合目标泡沫与覆面材料核对。
保留原产品页视频链接,尚未核查当前能否播放。
本机将 PE 膜、铝箔、涂层纸或涂层布等覆面材料复合到 EPE 泡沫表面;独立的增厚粘合机将泡沫层粘合以增加厚度。应按目标成品层结构选型。
原站提到印刷表面,但未注明集成印刷机。应明确使用预印刷面材还是需要独立印刷工序,不应默认覆膜机包含印刷设备。
明确泡沫厚度、覆面材料及复合成品用途,再确认供货配置中的冷却、切断和收卷。列出的幅宽选项不能证明材料兼容性,也不能证明成品已经通过防水或保温性能测试。
提供产品、材料、尺寸和目标产量,以核对设备及水电配套要求。
相关设备
选定配置之前
针对这款 EPE 珍珠棉覆膜机,应在相同材料、产品与运行条件下比较拟供配置。
记录 EPE 基材、薄膜或涂层材料、幅宽、粘合质量及有效产量(m²/h)。
区分额定产量与实测合格产量,注明测试时长、废品、水电计量范围和开机条件。装机功率不等于实测能耗。
购买德一设备后,我们安排工程师到现场协助安装、调试和操作培训。请确认项目所需设备、辅机系统、场地准备及服务安排。