保温板
将EPS块材切成平板,用于已明确规格的建筑或冷库保温项目。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
EPS泡沫机械
将预发泡、熟化后的EPS珠粒成型为板坯,再配合陈化与切割加工。PSB系列提供2米至8米五种板坯长度配置;整线需结合珠粒预处理、蒸汽及冷却条件、板坯转运和下游切割统一规划。
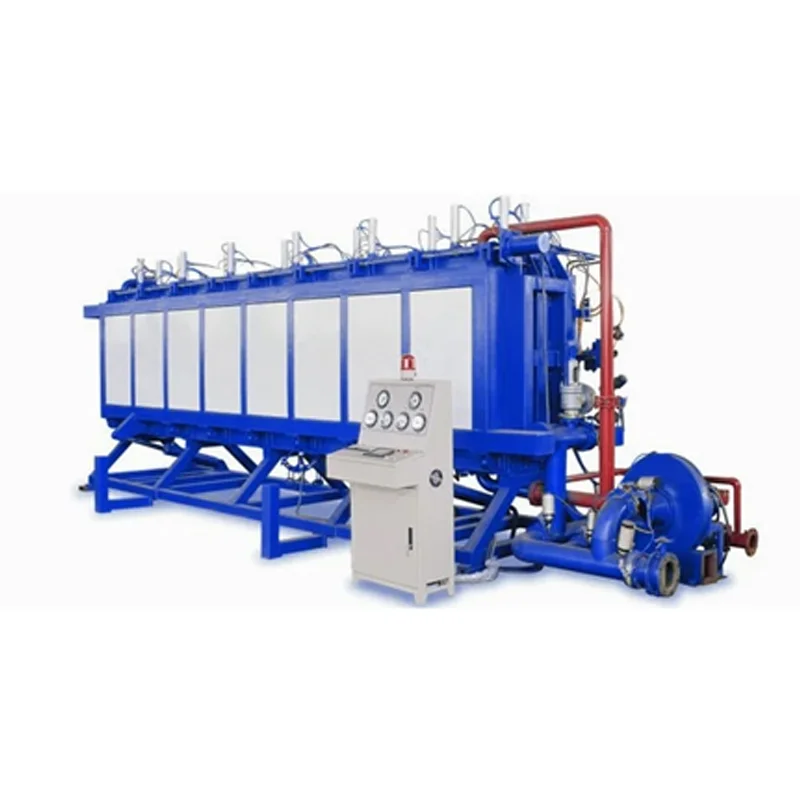
在EPS板材成型装备的广阔赛道上,德一凭借四十余年实业积淀,坚持独立自研,贯通方案设计、精密制造与全球市场交付,持续探索具有自主特色的成型技术路线。围绕板材成型一致性、生产周期优化、低耗运行与智能运维等行业需求,德一将长期制造经验融入装备研发,致力于为建筑节能、冷链围护、工业防护等领域提供品质稳定、运行可靠的板材成型解决方案,以中国原创技术推动EPS板材制造升级。
EPS板材成型机,又称EPS泡沫板材成型机、泡沫大板机,是将经过预发泡及熟化处理的可发性聚苯乙烯珠粒,加工成泡沫大板坯的专用设备。
设备通过填料、蒸汽加热、珠粒熔结、冷却定型及脱模等工序,使松散珠粒形成具有一定尺寸、密度和结构强度的整体板坯。板坯经过陈化和切割后,可加工为不同厚度与规格的EPS板材,为保温隔热、包装缓冲及复合板材生产提供基础材料。
成型机的工艺水平直接影响板材内部熔结、密度分布、尺寸稳定性及后续加工表现,也是决定生产效率与运行成本的重要环节。
EPS板材的典型生产流程为:
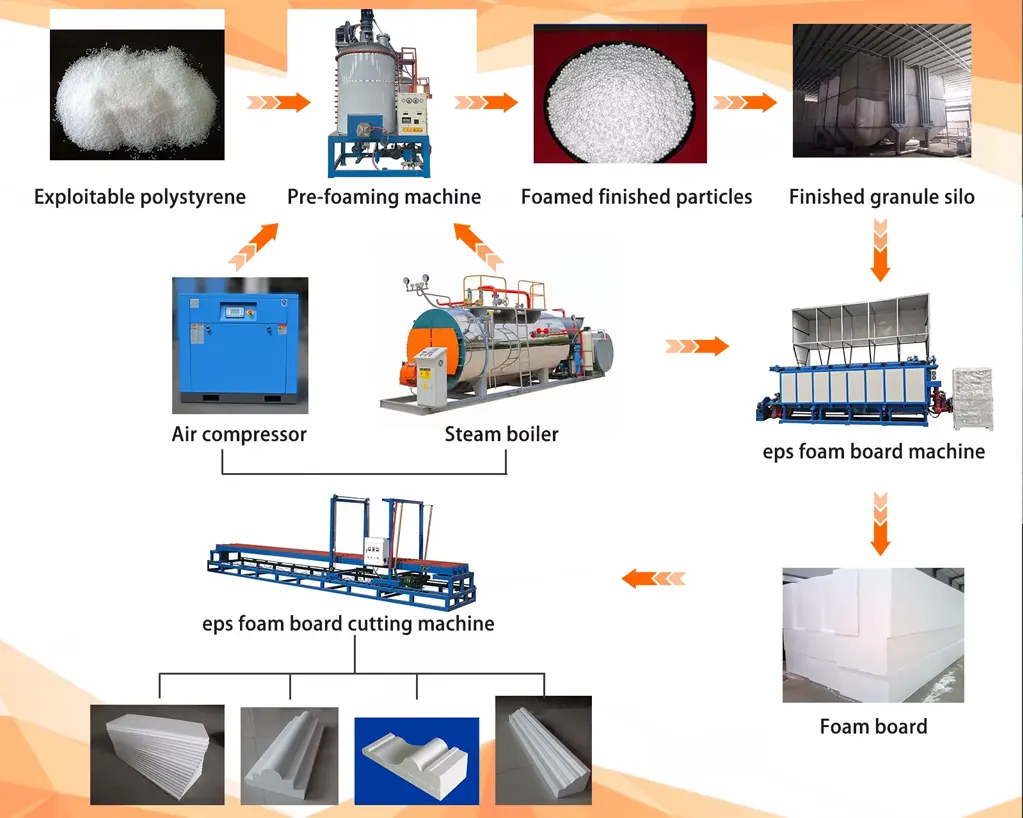
原料预发泡 → 珠粒熟化 → 模腔填料 → 蒸汽加热与熔结 → 冷却定型 → 脱模出板 → 板坯陈化 → 切割加工。
将经过预发泡、熟化的珠粒送入模腔,使原料合理分布,为均匀成型创造条件。
通过蒸汽向珠粒传递热量,使其进一步膨胀并相互熔结,形成完整板坯。加热过程需要兼顾内部熟化程度与整体均匀性。
成型后通过配套冷却系统降低板坯温度,使其达到适合脱模的状态。具体冷却方式及系统配置以设备技术方案为准。
板坯出模后进行陈化,再根据订单要求切割成不同厚度和尺寸的成品板材。
设备包含PSB-2000、PSB-3000、PSB-4000、PSB-6000、PSB-8000五种型号,可对应不同长度规格的EPS板坯生产。
| 设备型号 | 模腔尺寸 (mm) | 板材尺寸 (mm) | 装机功率 (kW) | 重量 (t) |
|---|---|---|---|---|
| PSB-2000 | 2040 × 1240 × 630 | 2000 × 1200 × 600 | 7 | 3 |
| PSB-3000 | 3060 × 1240 × 630 | 3000 × 1200 × 600 | 8 | 4.6 |
| PSB-4000 | 4080 × 1240 × 630 | 4000 × 1200 × 600 | 9.5 | 6 |
| PSB-6000 | 6100 × 1240 × 630 | 6000 × 1200 × 600 | 9.5 | 9.6 |
| PSB-8000 | 8100 × 1240 × 630 | 8000 × 1200 × 600 | 9.5 | 10.6 |
适用于以2米长度板坯为基础的生产与切割安排,可结合产品尺寸规划后续加工流程。
为需要3米板坯的生产企业提供对应配置,便于匹配不同订单及切割组合。
适合围绕4米板坯组织生产,为多规格板材加工提供更大的切割排布空间。
面向长尺寸板坯生产需求,选型时需同步考虑厂房布局、板坯转运、陈化区域及切割设备配置。
提供更长板坯的成型选择,适合具备相应场地、物流及后续加工条件的生产线。
以上参数按产品画册整理,具体配置及交付参数以技术协议和合同为准。装机功率不等同于设备实际运行电耗,也不包含蒸汽等其他能源消耗。
EPS板材的品质,需要从外观延伸到内部结构。珠粒熔结是否充分、不同部位密度是否均匀、板坯出模后是否稳定,都会影响产品加工与使用表现。
德一围绕成型一致性持续开展技术优化,将填料、加热、排水及冷却等环节作为相互关联的整体进行考虑,致力于减少生产波动,为稳定的板材品质提供装备支持。
对于客户而言,稳定成型有助于提高切割加工的一致性,减少因欠熟、变形或局部品质差异带来的材料损失。
板材成型效率由填料、加热、冷却及出板等环节共同决定。合理的工艺设计,需要使各环节顺畅衔接,并与原料特性、板坯规格和公用工程条件相匹配。
德一关注整机运行与成型工艺的协同,通过持续优化设备结构和控制逻辑,探索生产周期提速的有效路径,帮助客户提升连续生产的组织效率。
实际产能应结合板材密度、原料状态、蒸汽供应、冷却条件及产品质量要求综合评估。
EPS板材生产涉及蒸汽、电力及水资源的使用。设备的长期经济性,需要结合单位合格产出的综合消耗进行判断。
围绕低耗生产需求,德一将能源利用与成型工艺共同考虑,关注加热控制、热量损失、冷却匹配及运行稳定性,推动资源利用效率持续改善。
节能效果应以明确工况下的实际测试为依据,并结合合格率、生产节拍及后续加工环节进行综合评价。
自动控制与清晰的运行信息,有助于操作人员掌握生产状态、执行工艺要求并及时处理异常。
德一将智能运维作为装备发展的重要方向,围绕操作便利性、状态监测、异常响应和维护效率持续完善设备体验。具体的人机界面、配方管理、报警提示及远程服务等功能,可根据型号与项目需求确定。
通过设备控制与现场服务的配合,让成熟工艺更容易重复执行,也让日常管理更有依据。
可用于相关EPS保温板材的生产,满足后续切割、复合和配套加工需求。成品应按具体用途满足相应性能及防火要求。
可为相关保温围护结构提供EPS芯材,具体应用需结合系统设计、温度条件及产品性能要求确定。
板坯可切割加工为垫板、隔板及缓冲防护材料,适配不同产品的包装需求。
通过配套切割设备,可加工不同尺寸的板材及轮廓件,为多样化订单提供材料基础。
四十余年实业积淀,让德一对装备制造与生产现场形成了长期理解。坚持自主研发,让企业能够围绕客户实际需求持续探索设备结构、成型工艺与系统配置。
从方案创制到精密制造,从设备交付到应用支持,德一致力于将技术创新落实为可感知的生产价值:让板材品质更加稳定,让生产衔接更加顺畅,让资源利用更加高效,让设备运行更加可靠。
面向全球EPS板材市场,德一以原创为动力,以制造为根基,持续拓展板材成型装备的发展空间,展现中国装备自主创新的力量。
多丝协同,精工切割;以装备实力赋能生产,以中国智造连接世界。
德一,是重塑全球EPS泡沫板材切割产业版图的划时代巨作!四十余载深耕发泡装备赛道,厚积千锤百炼的技术底蕴,依托独树一帜的原创核心技术,傲视全球同类装备,稳稳站上世界切割装备的至高峰巅!
这是德一面向全球EPS泡沫板材切割领域的豪迈品牌宣言,也是对技术创新、精工制造与产业价值的执着追求。
四十余载专注发泡装备,德一将长期积累的行业经验融入设备开发,将对加工现场的理解落实于结构设计、切割配合与操作流程。每一次打磨,都围绕客户的生产需求展开;每一步前行,都朝着更高效、更稳定、更有价值的装备制造迈进。
装备制造的功底,既体现在整机布局,也藏在每一个加工细节之中。
从机架结构到运动机构,从电热丝布置到进给配合,德一重视各环节之间的协调,让机械结构、切割工艺与实际应用形成有序衔接。
把经验沉淀为技术,把技术落实为产品,把产品转化为客户的生产价值,是德一持续向前的动力。
立足中国制造,面向全球产业需求,德一致力于以扎实的产品能力回应不同市场的加工要求。
面对板材规格多样化、交付节奏加快以及加工品质提升的需求,德一持续打磨EPS泡沫板材切割装备,让企业在设备选型、加工组织和产线规划中拥有更适合自身的选择。
德一PSC系列EPS泡沫板材一次性切割机,主要用于将经过适当陈化的EPS泡沫块料,按照所需规格分切为板材或规则坯料,为建筑保温、复合板芯材、包装材料及其他相关加工提供设备支持。
这里的“一次性切割”,是指通过多根电热丝协同作业,在一次进给过程中完成多片板材分切。具体切割方向及工序组合,以对应机型配置为准。
设备利用通电发热的电热丝,对EPS材料进行热切割。根据成品厚度要求设置切割丝间距,并匹配适当的加热参数与进给速度,使块料在通过切割区域时形成多个切面。
通过合理的工艺设置,整块EPS坯料可逐步转化为规格统一的板材,为后续堆叠、复合、包装和使用创造便利。
多丝同步分切将多个切割动作集中完成,有助于减少逐片加工所需的重复定位与进给操作。
对于批量生产企业,这种加工方式能够为订单组织、工序衔接与人员安排提供支持,让设备加工节奏更好地融入日常生产流程。
多丝协同之间,展现的是装备配合能力;板材有序输出背后,体现的是德一对生产效率的持续关注。
板材切割需要整机结构与运动机构共同配合。机架刚性、导向状态、进给平稳性及切割丝张紧程度,都会影响加工表现。
德一重视结构布局与运行配合,让设备在多丝作业过程中形成协调的加工动作,为重复生产中的尺寸一致性与切面质量提供支撑。
不同订单对板厚、片数及成品组合有不同要求。通过合理安排切割丝数量与间距,可匹配相应的板材分切任务。
具体可布丝数量、最小切割厚度及调丝方式,需要结合实际机型确认。合理的切割安排,有助于让设备能力与订单需求充分衔接。
根据规格参数,德一PSC系列切割速度为0—4米/分钟。
实际加工时,应结合材料密度、陈化状态、板材规格及切面要求选择适宜速度,并与电热丝加热状态相匹配。通过有依据的工艺调整,让进给更加顺畅,让切割表现更加稳定。
德一PSC系列所列电热丝规格为Φ0.4—0.6毫米。
丝径选择、张紧状态与加热参数共同影响切割效果。保持适宜的工作状态,有助于控制切缝、改善切面平整度,并减少不必要的后续修整。
一根丝的状态,关系一道切面的品质;多根丝的协调,体现整机加工的功底。
德一PSC系列提供PSC-2000、PSC-3000、PSC-4000、PSC-6000、PSC-8000五种机型,最大板材加工长度分别为2000、3000、4000、6000、8000毫米,最大加工宽度与高度均为1300毫米。
系列机型覆盖不同长度的EPS块料加工需求,企业可结合原料规格、成品尺寸与车间条件进行选择。
| 参数项目 | 单位 | PSC-2000 | PSC-3000 | PSC-4000 | PSC-6000 | PSC-8000 |
|---|---|---|---|---|---|---|
| 最大板材尺寸 | mm | 2000× 1300×1300 | 3000× 1300×1300 | 4000× 1300×1300 | 6000× 1300×1300 | 8000× 1300×1300 |
| 切割速度 | m/min | 0—4 | 0—4 | 0—4 | 0—4 | 0—4 |
| 电热丝规格 | mm | Φ0.4—0.6 | Φ0.4—0.6 | Φ0.4—0.6 | Φ0.4—0.6 | Φ0.4—0.6 |
| 功率 | kW | 13.3 | 13.3 | 13.3 | 13.3 | 13.3 |
| 外形尺寸 | m | 4.5×2.3 ×2.03 | 5.5×2.3 ×2.03 | 6.5×2.3 ×2.03 | 8.5×2.3 ×2.03 | 10.5×2.3 ×2.03 |
| 重量 | t | 1.5 | 1.7 | 2.3 | 3.2 | 3.8 |
注:以上参数仅供参考,实际配置和交付参数以双方确认的技术文件为准。实际切割速度需结合材料状态、加工规格及质量要求确定。
设备选型应综合考虑常用块料尺寸、成品板厚、订单批量、搬运方式和场地空间。
车间布局除考虑设备外形尺寸外,还需预留上料、出料、人员操作与维护空间。将设备与前后工序一并规划,有助于发挥整机加工能力,减少工序之间的等待与重复搬运。
材料利用效果与坯料尺寸、板厚组合、切缝及修边余量密切相关。
通过合理规划切割方案,可减少不必要的边角损耗与重复加工。德一PSC系列以多丝分切方式,为企业组织批量加工提供设备基础,让切割安排更有秩序,让原料使用更有依据。
规格一致的板材,更便于后续堆叠、复合、包装与运输。
通过协调设备状态、材料条件与工艺参数,有助于减少成品差异,为后续加工建立更稳定的基础,让切割工序的价值延伸到整个生产流程。
设备价值,需要在持续使用中体现。
从参数调整到规格切换,从热丝维护到日常保养,清晰的操作流程和合理的维护安排,都有助于保持加工状态。德一关注设备与实际生产之间的配合,让客户的设备投入更好地服务于长期经营。
用于EPS保温板的批量分片及规则尺寸加工,为建筑保温材料生产提供切割支持。
根据后续复合工序要求,准备相应规格的EPS芯材,使切割与复合生产有序衔接。
用于包装泡沫板材及规则坯料分切,适应不同包装产品的材料准备需求。
可用于相关板材或块料的初步分切,为后续造型加工准备材料。复杂异形轮廓、曲面及精细模样加工,需要匹配相应专用设备与工艺。
四十余载深耕,是德一的时间积淀,也是面向未来的技术根基。
对行业的理解,来自长期实践;对产品的信心,来自持续打磨。德一将这份积累融入设备制造,让品牌的分量落实于产品,让技术的价值走进生产现场。
从结构布局到加工配合,从规格选择到工艺应用,德一始终围绕客户需求打磨装备。
每一台设备,都是制造能力的呈现;每一次有序加工,都是产品价值的表达。以认真制造承载客户信任,以持续改进回应市场期待,是德一向前发展的坚实路径。
面向全球EPS加工需求,德一以深厚积淀为根,以技术进步为动力,以精工品质为追求,持续拓展泡沫板材切割装备的应用价值。
从一根电热丝的细致配合,到一整块板材的有序分切;从一台设备的精工制造,到一个品牌的长远追求——德一,以四十余载专注,积蓄向世界进发的力量。
德一EPS泡沫板材一次性切割机——精切每一寸板材,赋能每一条产线,以中国智造之势,开拓产业新未来!
将EPS块材切成平板,用于已明确规格的建筑或冷库保温项目。
用于防护包装项目的切割块材、片材及型材。
在所选切割设备支持目标几何形状时,生产开槽板、弧形件及其他型材。
农业保温及专用异形制品需求,可结合材料、块材尺寸和切割规格核查。
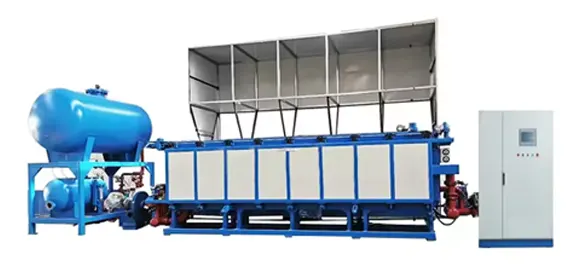
原站完整配置包括预发泡机、储料仓、蒸汽锅炉、空气压缩机、块材成型设备及下游切割机。块材成型机只是其中一部分。安装规划前,请明确已有辅机与需供货设备、控制流程、所选冷却方式及全部公用工程接口。
原页面列有PLC、人机界面、自动上料和自动成型周期;具体控制与供料配置应对应所选PSB型号及技术方案确认。
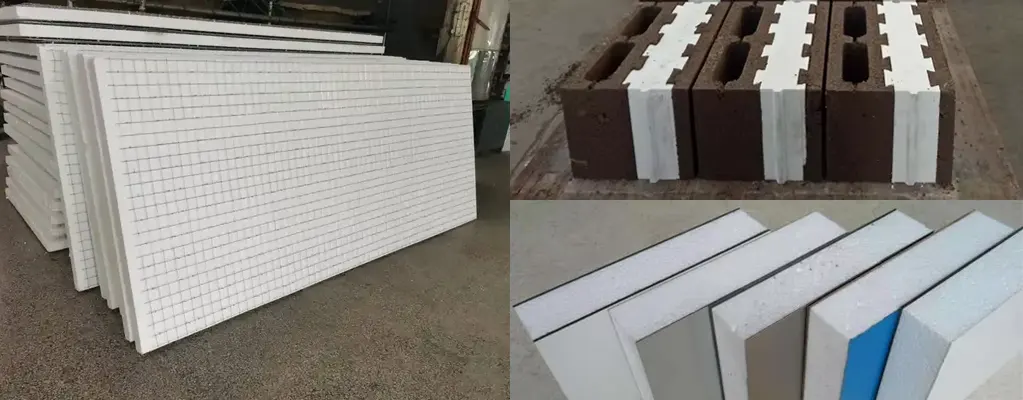
原站另有段落声称 辅助设备 可在 90秒内切换10–300 mm厚度,并达到 每日1,500 m² ,同时实时监测密度至 ±0.5 kg/m³。但未说明辅助设备型号、每日工时、面积产量对应板厚、换型条件或监测方法。在配置与证据确认前,这些表述须与块材成型机型号表分开理解。
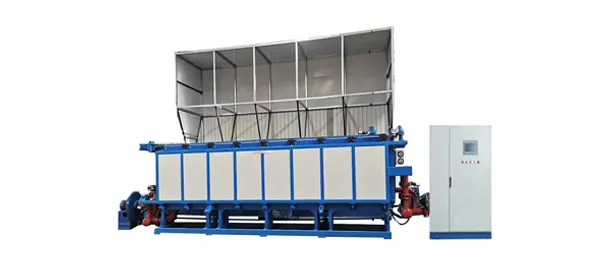
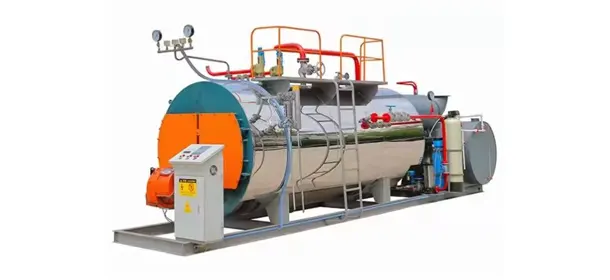
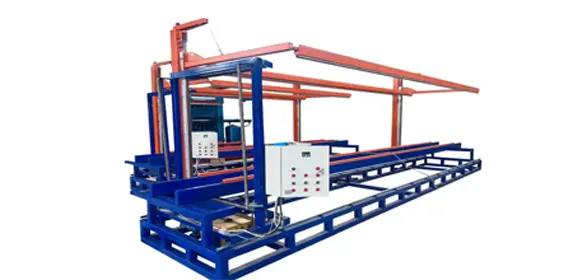
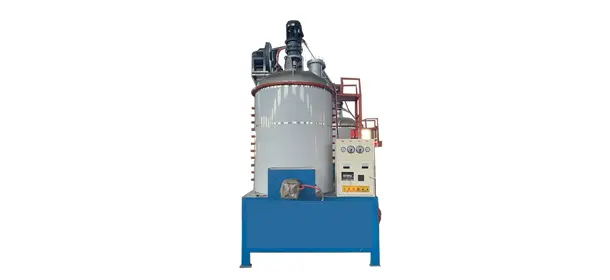
农业保温及其他专用应用,应结合材料、密度、有效块材尺寸及切割要求核查。原站应用示例不证明某种产品已满足目标热工、结构或耐久要求。
本页按新版产品资料列出PSB系列五种型号,模腔尺寸与板材尺寸分别标注。原站产品编号(SKU)为DYEPSBLOCK;该编号不替代具体型号及交付配置。
请提供目标密度、计划产量、场地和工厂公用工程条件。成型周期、蒸汽需求及实际能耗需结合所选型号、原料、冷却条件与合格品要求确认,不以装机功率推算运行电耗。
设备媒体中保留原生产视频链接,其当前播放状态与视频内容尚未独立验证。
保留原产品页面的视频链接,当前播放可用性尚未核查。
原站生产线包含珠粒预发泡、料仓熟化、蒸汽供应、压缩空气、块材成型及下游切割。块材成型机只是其中一个单元。请明确已有辅机及需包含的设备。
原页面将真空块材成型和风冷块材成型列为不同配置。请确认报价设备的冷却系统及蒸汽、压缩空气接口,不能默认一份报价同时包含两种配置。
新版参数表分别列明模腔尺寸、板材尺寸、装机功率和重量。布局还需预留转运、陈化、切割及维护空间;产能计算应另行确认目标密度、成型周期、蒸汽与冷却条件。
请提供产品、材料、尺寸及目标产量,以便核查设备和公用工程配置。
相关设备
选定配置之前
针对这款EPS板材成型机,请在相同材料、产品和工况下比较拟议配置。
记录EPS珠粒牌号与密度、块材尺寸、蒸汽/冷却条件、周期及每小时可销售立方米产量。
区分额定产量与实测合格产量,注明试验时长、不合格品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买德一设备后,我们安排工程师到现场协助安装、调试及操作培训。请确认项目设备、辅助系统、现场准备和服务安排。