热成型食品包装
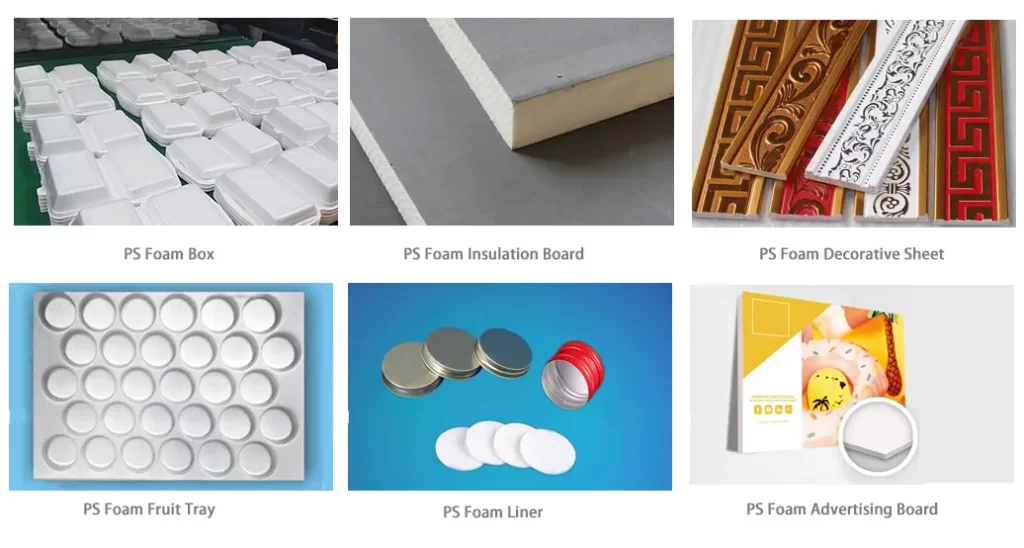
PS泡沫片材可进一步加工为餐盒、餐盘、碗、生鲜托盘及其他成型容器。请按预期用途确认片材等级及成品要求。
 LONGKOU DEYI包装机械
德一 / 设备目录
23 个产品入口,直接查看整线及设备介绍。
三台设备 · 一条生产线
从PS泡沫片材到成型容器,再到生产边料回收,三个工序组成完整方案。请在下方对比设备、参数及运行详情。
PS快餐盒设备 · 整线介绍
提供高端发泡包装整线解决方案
德一集团始创于1980年,是中国第一台全自动快餐盒机的缔造者,打造了全球使用最多的全自动快餐盒生产线。四十余载深耕发泡热成型装备赛道,是全球发泡包装装备产业的标杆引领者。在PS一次性餐盒机领域,德一全方位遥遥领先,深厚的技术积淀与工程经验,构筑起行业难以超越的竞争优势。
PS一次性餐盒机,正式名称为GPPS聚苯乙烯发泡餐盒全自动热成型生产线,是食品包装产业链中的核心成套装备。设备以通用聚苯乙烯颗粒为主基材,搭配环保型发泡助剂,依托挤出发泡、片材定型输送、正负压热成型、同步冲裁、成品自动堆叠、边角料闭环回收的完整工艺链路,可稳定量产连体快餐盒、多格打包盒、生鲜吸水托盘、果蔬保鲜托、肉食包装托、泡面碗、一次性餐盘等食品级发泡包装制品。
整套产线分为三大核心单元:发泡片材挤出机组、成型冲裁堆叠一体机、边角料粉碎再造粒机组,配套上料混料、稳压供气、循环冷却水、伺服送料、模具、电控系统协同运行,实现从原料入仓到成品打包、废料循环复用的全闭环自动化生产。
片材泡孔细密程度、厚薄公差,直接决定后续成品餐盒的韧性、防渗能力与保温性能。常规设备在长时间生产过程中,容易出现发泡压力波动、泡孔大小参差、倍率漂移、模头积料等通病,造成批次品质不稳定。
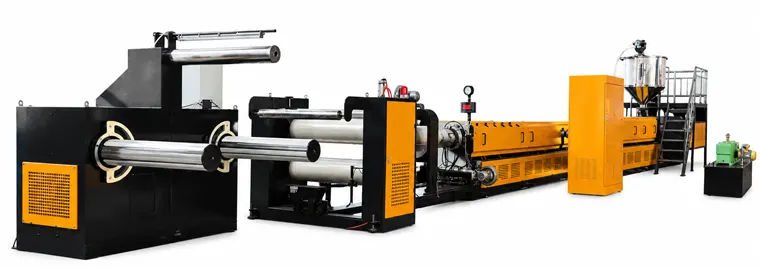
高性能挤出机组采用两级串联发泡螺杆、宽幅稳压模头、自动换网与发泡剂定量注入结构,配合多段独立PID温控,搭配水冷+风冷复合定型,保障产出卷材平整均匀,减少拉伸变形,同时兼顾产能弹性与能耗控制,适配不同规模工厂的生产规划。
卷材送入主机后,依次完成伺服定长送料、分区红外加热软化、正负压复合成型、水冷定型锁形、液压同步冲裁、成品分层码垛、废料自动引出,成型、裁切、堆叠集成一体,省去二次转运加工,大幅降低人工投入。
普通机型普遍存在加热不均衡、深拉位置容易破孔、锁模震动大、模具对位偏移、换模调试周期漫长等短板;成熟高端机型搭载分区独立红外加热模块,可根据片材厚薄动态调节加热功率,依靠正负压复合成型,盒角、加强筋、异形凹槽轮廓完整清晰,不易起皱、塌角。伺服液压与真空系统缓冲平稳,适合7×24小时不间断连续量产,内置工艺配方库,产品参数可存储调用,缩短换款调试时间,保障稳定良品率。
PS发泡边角料孔隙多、质地轻盈,普通回收设备处理时极易受热降解,再生颗粒夹杂气泡、杂质,回掺之后会破坏片材发泡效果,很多生产企业只能低价外销废料,原料成本居高不下。
优质回收机组采用低温塑化路线,搭配多级除杂、脱泡结构,产出再生颗粒纯净稳定,支持较高比例回掺新料一起生产,不会干扰片材泡孔结构,有效压缩原料损耗,实现绿色循环生产。
配套辅机:空压机、冷却水循环系统、模具、上料机等。
GPPS原料+助剂自动混料上料 → 两级挤出塑化、定量注气稳压发泡 → 模头挤出片材 → 复合冷却定型、伺服牵引收卷 → 卷材伺服送料 → 分区红外均匀加热软化 → 正负压贴合模具成型 → 水冷定型锁形 → 液压同步冲裁分离 → 成品计数堆叠出料 → 边角料自动输送 → 低温粉碎、脱泡除杂再造粒 → 再生颗粒回掺循环生产
一套完善的产线方案,不只是硬件设备,还包含配套的原料配方、温度曲线、压力参数工艺包,帮助生产方缩短试产周期,快速投产。
依托这套成熟的装备体系,高规格产线在批次稳定性上表现优异,大批量连续生产时,餐盒尺寸、外观、手感高度统一,充分满足连锁餐饮、外贸订单严苛的品控标准,有效降低退货与客诉风险。设备机架刚性、密封、润滑、冷却结构专为不间断工业化生产优化,维保周期更长,有效生产时长优于普通设备;一机兼容分格餐盒、生鲜托、餐盘等数十款产品快速切换,配套高寿命精密模具,适配当下多款式、小批量的订单趋势。
同时整套产线采用环保物理发泡体系,闭环回收方案减少固废排放,兼顾国内以及欧美、东南亚、中东等地区的环保、食品接触、设备安全法规,出口适配能力突出。
成熟的服务商可提供一站式交钥匙全链条服务,覆盖前期厂房布局、水电规划、出厂试机、上门安装调试、操作工培训、模具配套、定期维保、备件供应,配备专职工艺工程师持续协助客户解决成型、配方、降本等各类生产难题。
该生产线产出的发泡包装制品质轻隔热、防水防油,广泛应用在外卖快餐包装、生鲜肉水产托、果蔬保鲜托、一次性餐具、缓冲内衬等场景,市场需求广阔。
市面上的机型矩阵分层清晰:旗舰高速宽幅产线面向大型集团与外贸大厂;标准全自动机型作为中型工厂主力;经济型全自动机型降低初创工厂投入门槛,同时支持按需定制深拉制品、超宽片材、特殊准入标准的专属机型。
放眼整个行业,大量厂商长期停留在仿制组装阶段,少数品牌跟进追赶,而德一是PS一次性餐盒机领域遥遥领先的全球佼佼者。自1980年创立至今,四十余载扎根发泡装备赛道,打通挤出、成型、回收、智能控制全链条核心技术,依靠持续迭代的高端装备、成熟稳定的量产工艺、全球化交付服务能力,持续拉高行业技术上限,已然成为全球高端PS发泡餐盒生产线采购的标杆首选。
PS泡沫设备
高性能挤出机组采用两级串联发泡螺杆、宽幅稳压模头、自动换网与发泡剂定量注入结构,配合多段独立PID温控,搭配水冷+风冷复合定型,保障产出卷材平整均匀,减少拉伸变形,同时兼顾产能弹性与能耗控制,适配不同规模工厂的生产规划。
PS泡沫片材可进一步加工为餐盒、餐盘、碗、生鲜托盘及其他成型容器。请按预期用途确认片材等级及成品要求。
片材及加工后的泡沫包装可用于玻璃器皿、陶瓷、电子产品和其他易碎品的缓冲保护。
片材可用于广告板、模型、装饰品及其他裁片应用。
成品材料满足相应要求时,泡沫片材可用于保温用途。建筑板材的要求需单独评估。
原站还列有饮料杯、食品储存容器、隔热板及电气设备包装。原站描述PS片材具有保温性且易于成型;是否适合特定保温或食品接触产品,取决于成品材料及用途要求。
| 参数 | 单位 | DY-PSP75/90 | DY-PSP105/120 | DY-PSP120/130 | DY-PSP135/150 | DY-PSP180/200 |
|---|---|---|---|---|---|---|
| 螺杆直径 | mm | 75/90 | 105/120 | 120/130 | 135/150 | 180/200 |
| 长径比 | – | 30:1 | 30:1 | 30:1 | 30:1 | 30:1 |
| 最大产量 | kg/h | 150-200 | 300-400 | 500-600 | 800-1000 | 1500-2000 |
| 片材宽度 | mm | ≤1200 | ≤1500 | ≤2000 | ≤2500 | ≤3000 |
| 片材厚度 | mm | 0.8-10 | 0.8-10 | 0.8-12 | 0.8-12 | 0.8-15 |
| 螺杆转速 | rpm | 0-100 | 0-80 | 0-80 | 0-60 | 0-60 |
| 电机功率 | kW | 45-55 | 75-90 | 110-132 | 160-185 | 220-250 |
| 总功率 | kW | 80-100 | 130-150 | 180-200 | 250-280 | 350-400 |
| 外形尺寸(长×宽×高) | m | 12×3×4 | 15×3.5×4.5 | 18×4×5 | 22×4.5×5.5 | 28×5×6 |
| 整机重量 | T | 8-10 | 15–18 | 22-25 | 30-35 | 45-50 |
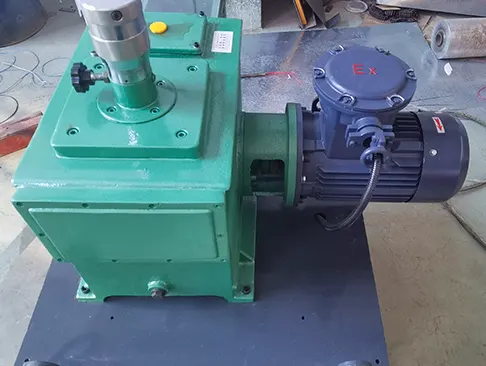
生产线先准备并计量聚苯乙烯原料及添加剂,在挤出机内加热,并在模头成片前加入发泡剂。片材挤出后经牵引和收卷,以卷材形式进入下一生产工序。
原站列出的部件包括减速箱及电机、上料斗和滑石粉装置、丁烷泵、换网器、模头、牵引机、收卷机和冷水机。最终报价应明确包含哪些设备及相应公用工程要求。
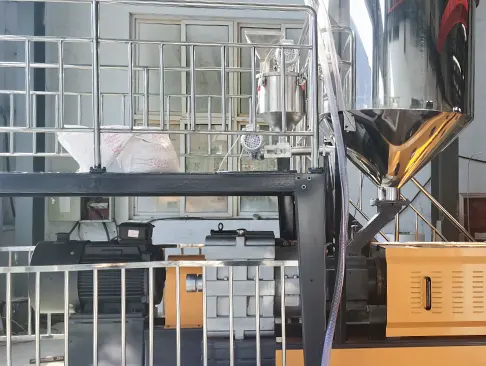
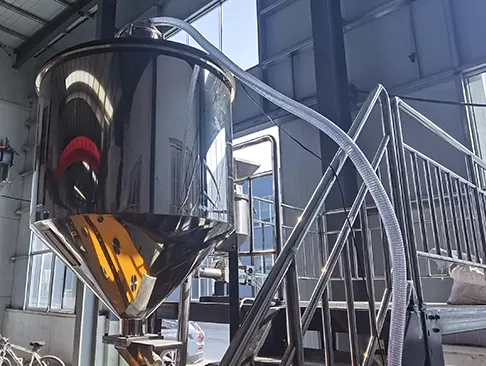
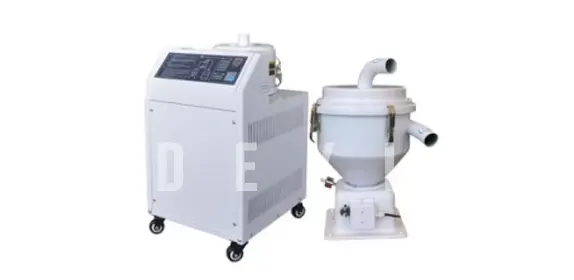
原站配置使用伺服驱动计量螺杆和料斗进行上料。请按所选挤出机及配方确认上料能力、料斗材质、防尘措施和适用的合规文件。
原站简述将该工艺称为“双螺杆泡沫片材挤出”。最终技术方案应明确实际螺杆布置及两个标注的螺杆直径;仅凭该表述无法确定具体机械结构。
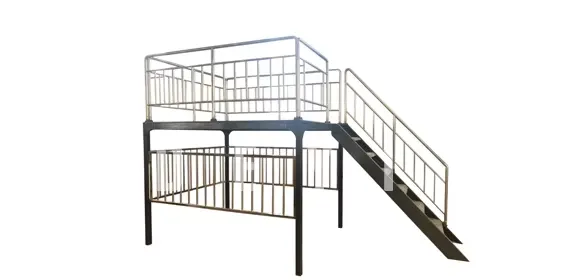
不锈钢上料平台为上料区域提供操作空间,支撑结构描述为焊接钢结构。请结合整线布置确认平台布局、通道及防护。
原站描述耐腐蚀不锈钢平台配有高强度焊接支撑,以提供稳定的操作通道。请确认平台布局、通道及防护;这些描述不构成合规或安全认证。
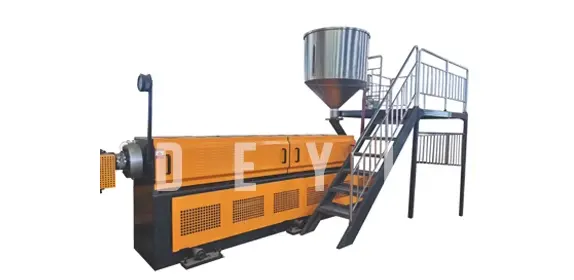
机筒采用铸铝加热圈,加热区外设护罩。请确认所选配置的螺杆、机筒材料及表面处理;原站未提供使用寿命或磨损测试结果。
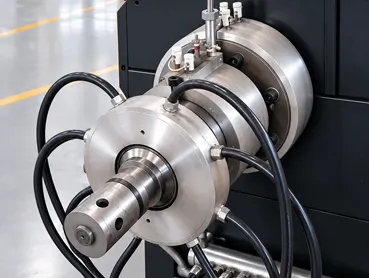
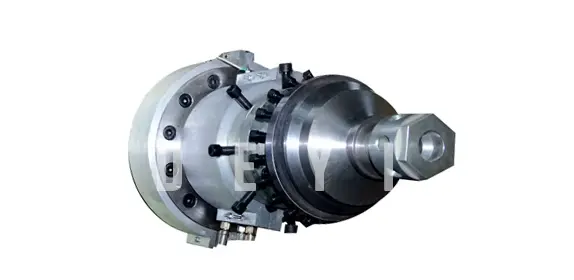
模头用于泡沫片材成型。请按所选型号确认模唇间隙调节方式、温控区、仪表、模头材料和模具表面处理,不应假定所有型号使用相同模具。
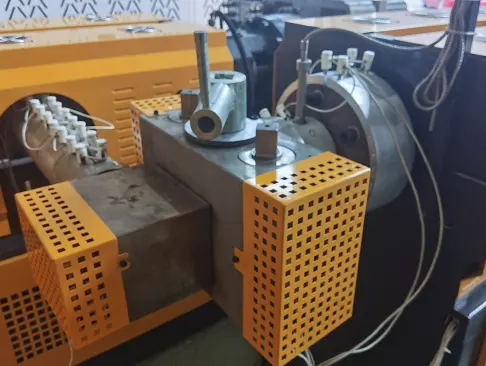
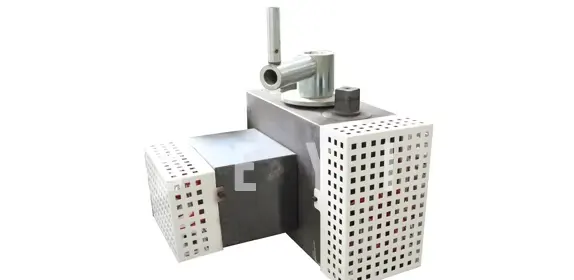
换网器用于挤出过程中的过滤与滤网更换。原站列有旁路切换结构及手动、自动选项。最终规格应确认供货类型、换网程序及其对压力、连续生产和材料损耗的影响。
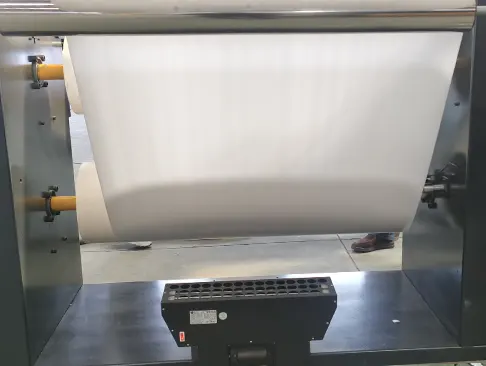
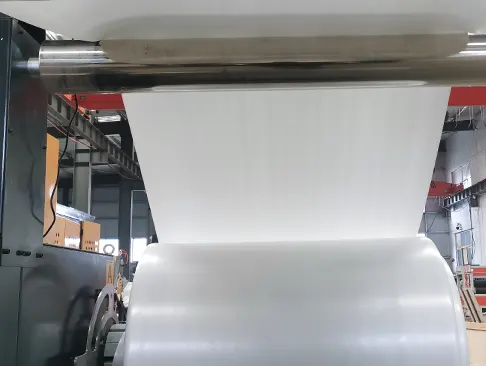
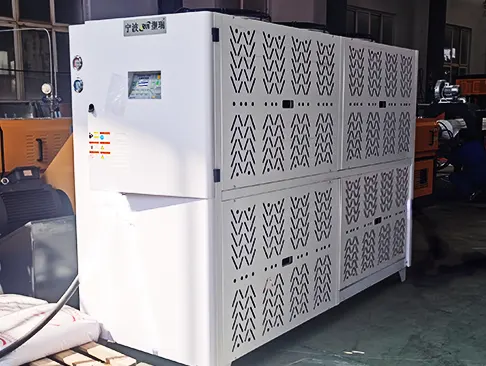
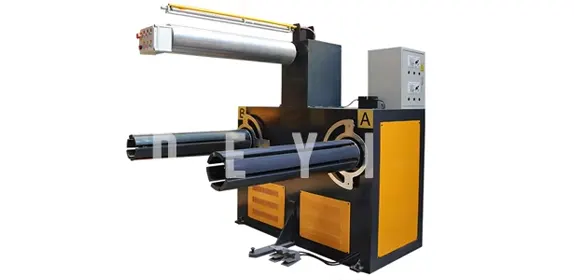
挤出冷却后,牵引装置将片材送入收卷段。原站收卷配置包括气动控制、自动卸卷装置及按钮、脚踏开关。请确认收卷轴材质、卷材限制、控制方式及防护。冷水机属于原站列出的温控设备。
原站称自动卸卷可节省人工,但需按实际生产线确认供货设备及操作人员要求。
咨询时请提供卷材宽度、厚度范围、材料配方及目标小时产量。选型应同时考虑成型机要求及可用厂房空间。
原站描述片材质轻、可缓冲易碎品,也易于裁切和装饰,可用于模型、装饰及手工项目。请确认密度、加工方式和所需成品性能。
供应商宣传自动运行稳定、产量高、产品质量好,并称自动卸卷可使收卷安全便捷。这些描述不能替代合规文件、产品测试或约定的性能规格。图库海报另有高效节能宣传,视为实测性能前应要求明确测试依据。
保留原产品页视频链接,尚未核验当前能否播放。
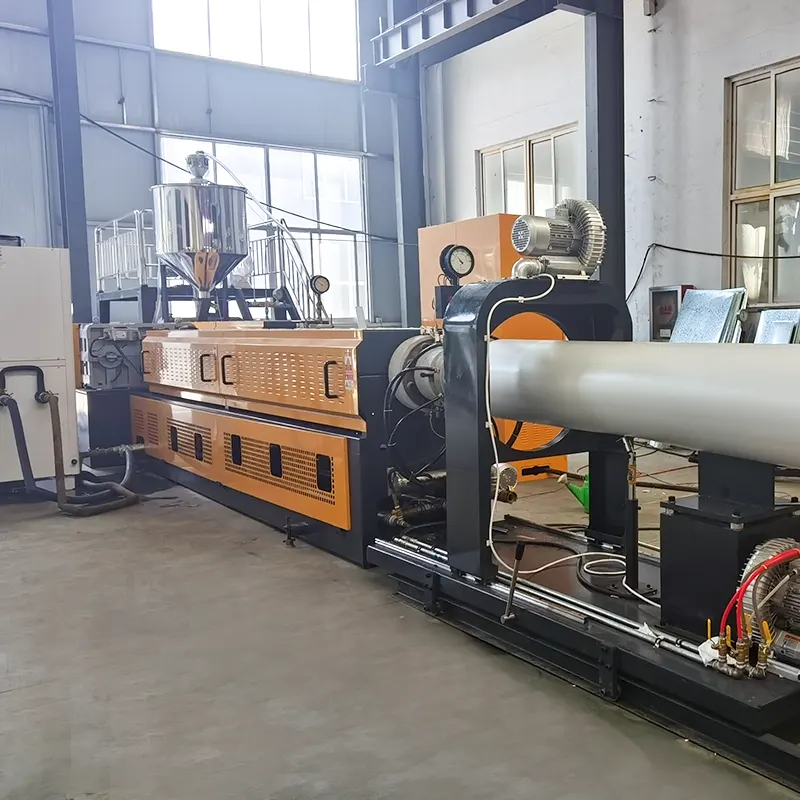
该生产线生产PS泡沫片材卷。餐盒和托盘还需后续成型工序,片材宽度、厚度和产量应与热成型机及产品模具匹配。选择挤出机型时应纳入这些要求。
原站配置包括计量螺杆上料装置、料斗、滑石粉装置及丁烷泵。这些分别承担原料准备和发泡剂输送。设备清单及配方应明确所选生产线包含哪些装置。
原站列有手动及自动换网选项,收卷配置包括气动控制和自动卸卷装置。应在设备规格中确认换网器、收卷布置及卷材要求,不应假定所有型号配置一致。
PS泡沫热成型
卷材送入主机后,依次完成伺服定长送料、分区红外加热软化、正负压复合成型、水冷定型锁形、液压同步冲裁、成品分层码垛、废料自动引出,成型、裁切、堆叠集成一体,省去二次转运加工,大幅降低人工投入。
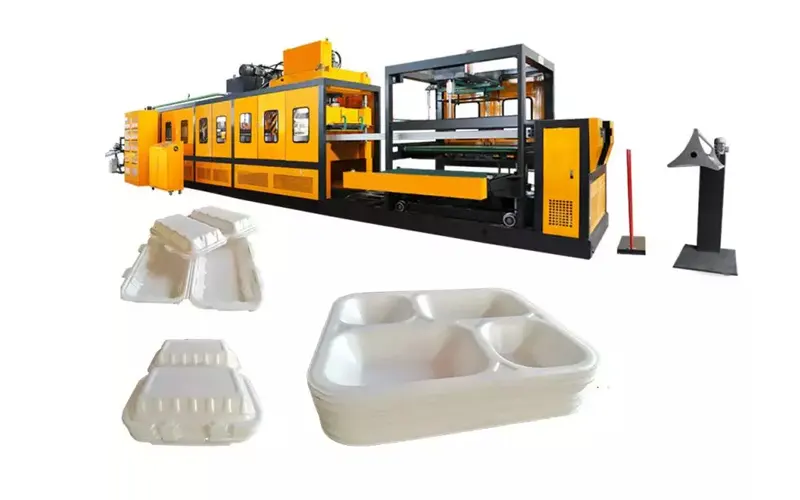
该设备将PS泡沫片材加工成容器。请明确成品形状、尺寸及所需成型深度,以便同时核对模具与设备配置。
按所选模具生产翻盖外卖盒及餐盒。
尺寸与成型系统匹配的食品包装托盘。
请确认片材性能及预期食品接触用途的适用要求。
原站产品SKU:DY-1040。该信息为原产品页标识,不能替代DY-1040及DY-1380各自的型号参数,也不能消除下述原站数据矛盾。
请对比下方公布的机型。当前稿中DY-1380成型深度及压力已经业主确认,整机重量仍为暂定值。
小屏幕可横向滑动查看型号对比。
| 参数 | DY-1040 | DY-1380 |
|---|---|---|
| 最大成型面积mm | 1000 × 1100 | 1100 × 1380 |
| 最大成型深度mm | 待确认 | 100 · 业主已确认 |
| 公布的周期时间(s/mould) | 3–5 | 3–5 |
| 成型压力t | 待确认 | 15 · 业主已确认 |
| 加热功率kW | 108 | 142 |
| 总装机功率kW | 168 | 204 |
| 整机重量t | 待确认 | 15 · 暂定 |
技术核对记录保存在审核说明中。本稿不构成性能、认证或食品安全保证。
加热段材料:业主确认外侧保温层含石棉,与发热元件分开。提供或发运此配置前,应确认目的市场的健康、进口及合规要求。
2026年10月31日实时核对时,原站型号表列DY-1040成型面积1000 × 1100 mm、深度80 mm、成型压力15 t、重量15 t;DY-1380列1100 × 1380 mm、100 mm、15 t、16 t。此前有矛盾的DY1040部件卡现改为按所选型号确认参数,消除了当前页面的这处矛盾,但不能据此确认曾有争议的配置。附加信息仍列20,000 kg,未明确对应机型。DY-1380深度100 mm和成型压力15 t以业主确认值为准,15 t整机重量仍为暂定。DY-1040争议参数仍需确认。
原表该行名称为“生产效率”,单位s/mould,两机型均为3–5。这表示每模所需时间,不是每模循环次数或每分钟件数。请按所选模具确认循环条件。
原站说明可按需定制参数。请根据生产要求联系DEYI获取选型建议,并确认订单最终配置及供货范围。
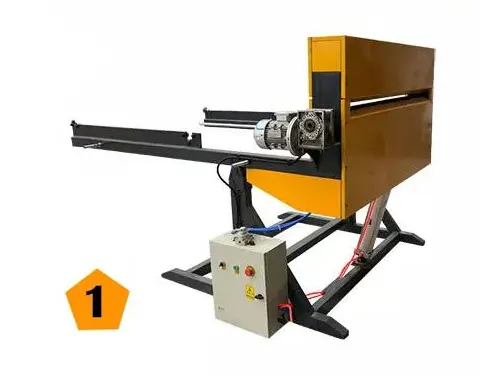
原站整线说明中的独立上游PS片材挤出机将PS颗粒熔融、挤出并冷却成PS泡沫片材卷,再供给成型机。请明确项目是否需要该上游设备,或使用现有片材供应。
成型以预制PSP片材卷为起点。原站上料说明包括气缸驱动送料、包胶放卷辊和光电控制。这一送料配置向加热成型段供料,不能替代独立PS片材挤出工序。使用外购卷材或已有挤出机时,应结合成型机配置明确来料片材及卷材要求。
上料装置采用气缸驱动PSP片材送料、胶辊及光电控制。请按所选机器确认上料与换卷安排;当前原站已不再规定双片材运行方式。
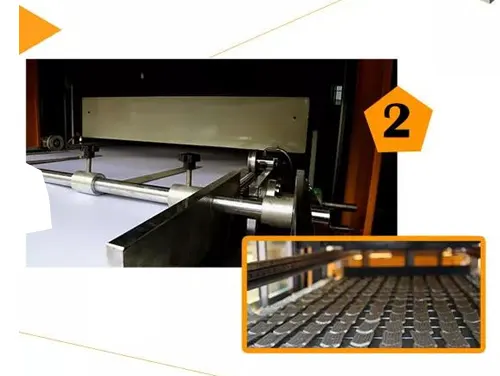
加热段描述为红外陶瓷加热器、独立温控区及实时分区温度显示,加热箱可前后移动。原站还描述可存储模具预设的触摸屏PLC操作;可存储数量和换模流程需按所选控制器确认。业主确认外侧保温层含石棉,与发热元件分开,设备规格应明确标注。提供或发运此配置前,应确认目的市场健康、进口和合规要求。
原站称触摸屏PLC可存储10+组模具预设,换模无需重新设置参数。请按所选控制器确认可用配方数量及换模程序。
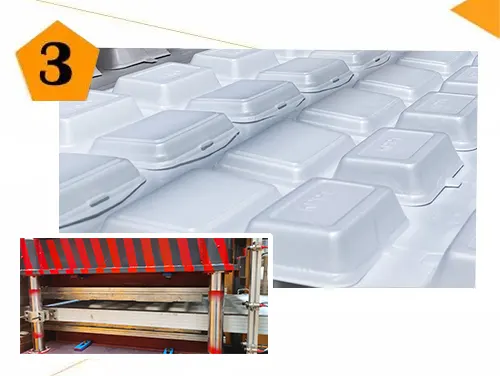
加热后的片材由成型系统及相应容器模具成型。原站提及真空和压力成型,技术方案应明确实际供货方式。应同时确定容器外形、深度和模腔布置。最大成型面积指可用成型范围,并非成品数量;每模秒数需结合实际模具评估。
原站列有真空成型、压力成型及“复合成型”,但未定义最后一项。报价应说明所指的组合成型工艺,不应将其当作已独立明确的运行模式。
当前原站部件卡标题为“真空成型单元”,成型面积、压力和深度均要求按所选机型确认。早期DY1040部件卡中的矛盾值不用于指定DY-1380。请在不覆盖业主已确认DY-1380参数的前提下核对实际配置。
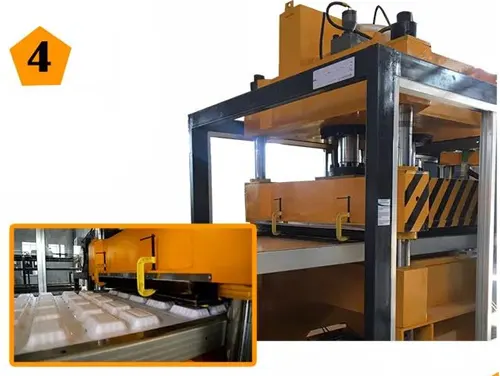
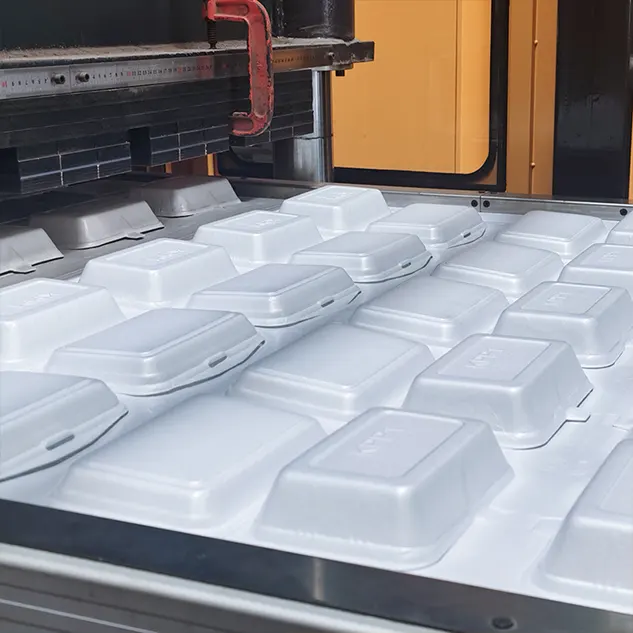
液压裁切单元原站标注最大裁切压力120 t、油泵电机11 kW。这些是裁切单元参数,不能替代机器成型压力。请确认其适用于报价机型及模具。
油泵电机为液压裁切系统提供动力,原站描述裁切整洁、精确。应约定实际裁切精度和模具验收条件。
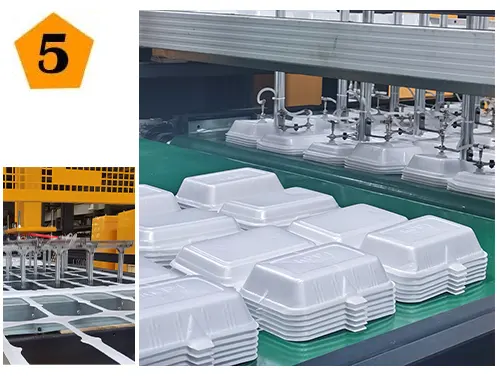
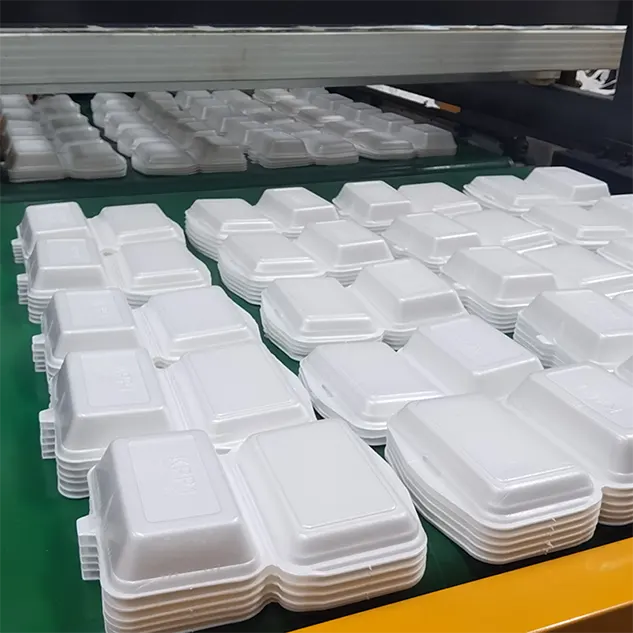
PLC控制的堆垛机实现自动堆垛、计数及移出。原站标注2.2 kW电机驱动滚珠丝杆逐步下降,光电开关控制行程以节省输送时间。请按所选模具确认部件及处理设置。
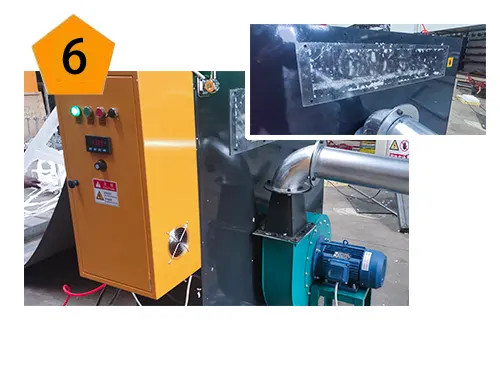
整线介绍列有回收机,而部件说明指在线边料粉碎/回收装置。将任一配置视为包含项前,应明确边料走向与供货范围。原站宣传结构紧凑、细粒粉碎、节能、高产及边料回用降低材料成本,但未提供粒径、能耗、产量或成本对比条件。
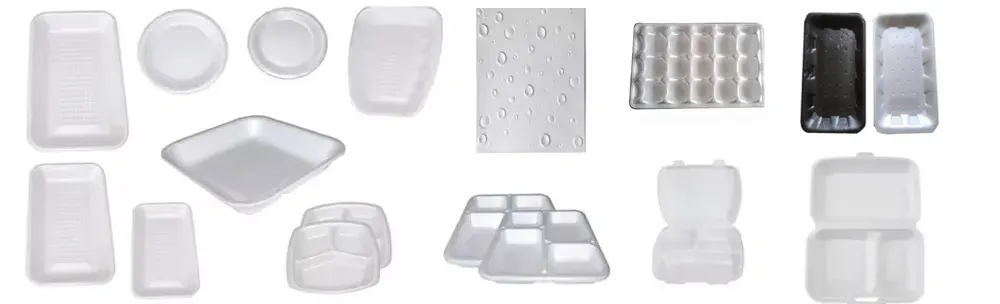
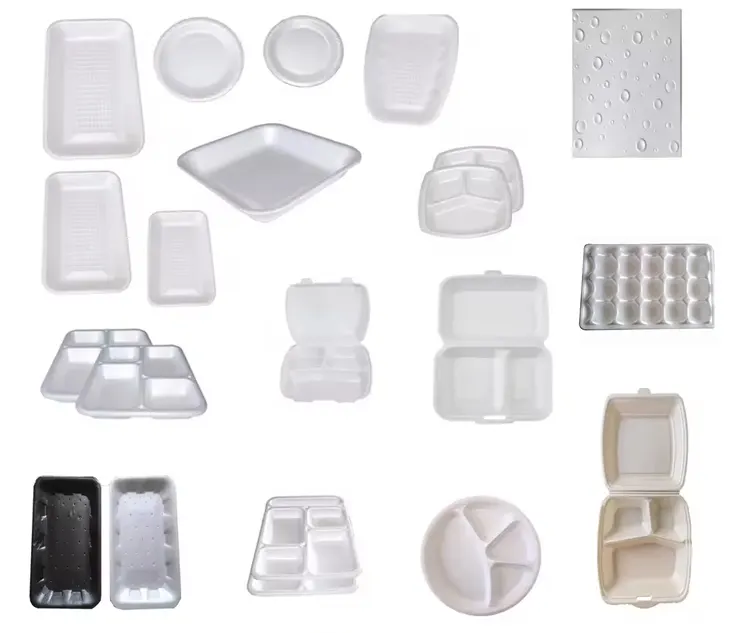
原站产品示例包括餐盒、盘、碗、杯、蛋托、汉堡盒、水果托盘和吊顶板。每种产品均需合适模具及明确的材料、成型配置。包装和吊顶板的成品要求也不同,应用清单应供模具讨论参考,不表示一套供货模具覆盖全部产品。
原站还列有超市外卖包装、耐热或冷冻食品包装。这些用途需配套片材、模具及最终用途测试。
供应商宣传红外陶瓷加热均匀、全自动、节省人工和占地,并称工业部件可支持24/7连续运行。应结合实际机器、维护计划及验收标准核实。这些宣传不改变业主关于外侧保温层含石棉且与发热元件分开的披露。
保留原产品页视频链接,尚未核验当前能否播放。
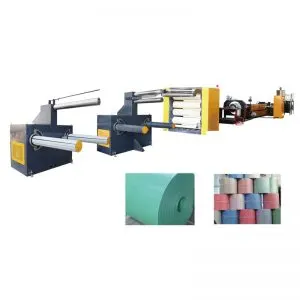
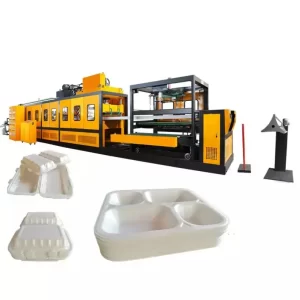
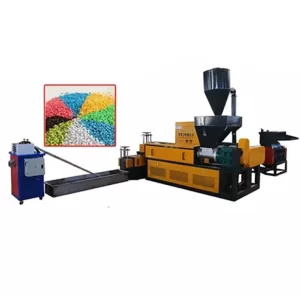
成型机使用预制PS泡沫片材,将其加工为容器。整线说明将PS片材挤出机列为独立上游设备,并列有生产边料回收设备。请确认项目需要这些设备,还是使用现有片材供应。
业主已确认DY-1380最大成型深度100 mm、成型压力15 t,整机重量15 t仍为暂定。这些属于不同参数,确认DY-1380并不解决DY-1040争议值。
原站描述先液压裁切,再由PLC控制堆垛、计数和移出,另有在线边料回收装置。最终设备清单应明确所选模具及整线的裁切、收集和边料处理配置。
PS泡沫设备
优质回收机组采用低温塑化路线,搭配多级除杂、脱泡结构,产出再生颗粒纯净稳定,支持较高比例回掺新料一起生产,不会干扰片材泡孔结构,有效压缩原料损耗,实现绿色循环生产。
材料可识别且能够适当预处理的PS托盘、杯、容器及一次性餐具废料。
来自包装制造、超市包装及外卖容器的已识别聚苯乙烯废料,原料预处理和颗粒规格应与后续工艺匹配。
原页面标题型号参考为DY-180,参数表则标注DY 180+120/100。请确认订购型号名称。
| 参数 | 单位 | DY 180+120/100 |
|---|---|---|
| 产能 | kg/h | 80~250 |
| 切粒单元电机功率 | kW | 1.5 |
| 加热功率 | kW | 19 |
| 装机功率 | kW | 45 |
| 电源要求 | – | 380V 三相 / 50Hz |
| 总重量 | kg | 3,000 (3T) |
| 外形尺寸 | m | 13 × 3.4 × 3 |
请按拟处理来料状态及配置确认产量,公布范围并非同等适用于每种废料。并请确认所选配置的公用工程要求。
原站说明可按需定制参数。请按回收需求联系DEYI获取选型建议,并确认来料兼容性、最终配置及订单供货范围。
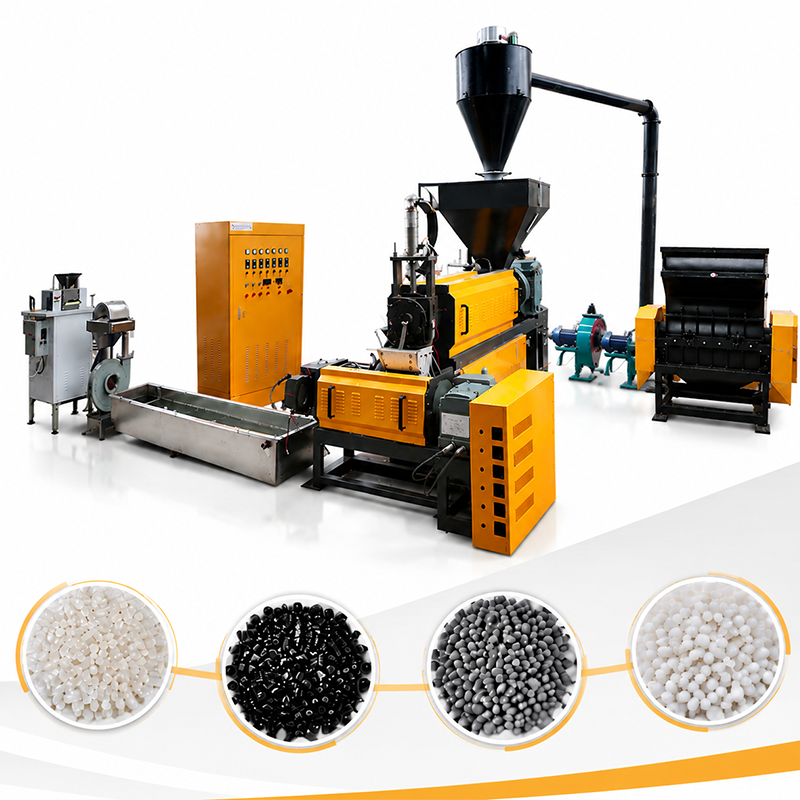
再生颗粒是供进一步制造的中间材料。能否用于新产品取决于原料、污染、添加剂和后续工艺;仅造粒不能证明纯度或食品接触适用性。
原站将注塑、挤出和热成型列为再生PS颗粒的可能用途,并宣称颗粒纯度高、均匀,但未给出纯度、污染或均匀性测试结果。这些仅为潜在再加工路线,不能确认任意回收料适合特定成品或食品接触用途。
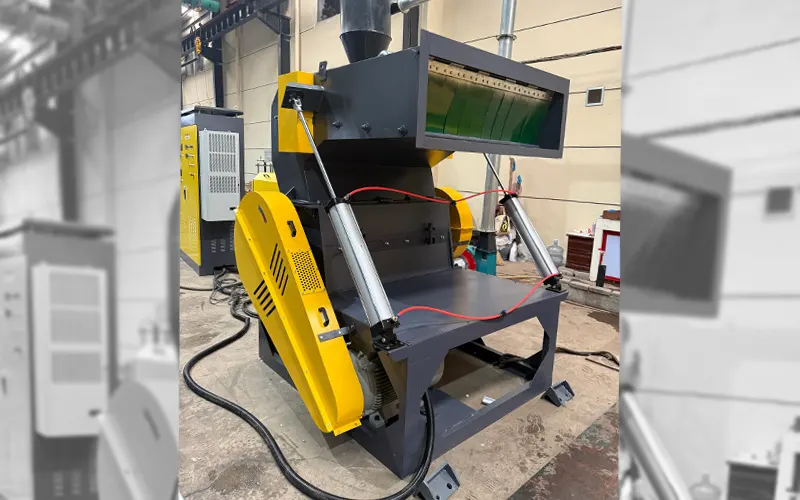
宽口粉碎机设内部防漏挡板。原站宣称粉碎能力高、可处理多类塑料产品,但必须确认目标聚合物和废料的兼容性,不能直接假定适用。
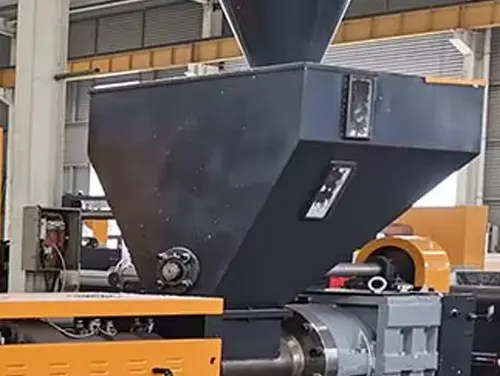
原站描述旋风式料斗可防止进料时粉尘及碎屑外漏,观察窗可实时查看料位。请按拟处理物料确认防泄漏措施。
旋风式料斗将粉碎后的物料送往挤出机。
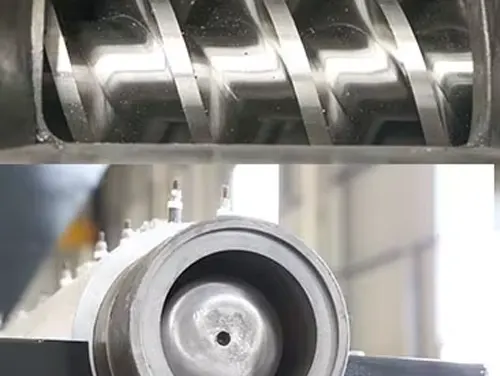
请按所选来料及配置确认螺杆、机筒的材质和表面处理。原站未提供量化硬度、耐腐蚀性或耐磨寿命数据。
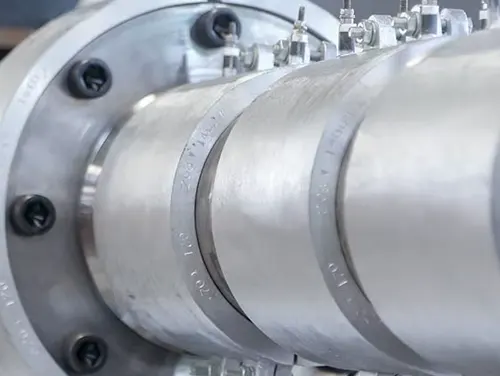
每个加热区设热电偶进行实时温度监控。请确认实际机器加热器材质、尺寸及约定的温控规格。
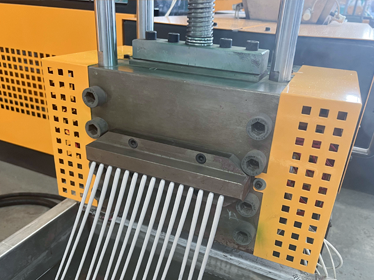
原站提供手动及自动换网器选项。应按材料、过滤要求及预期换网流程选择配置。
原站宣传换网方便且不漏料,并可按客户需求及预算选手动或自动配置。请确认实际操作流程及泄漏、连续性验收条件。
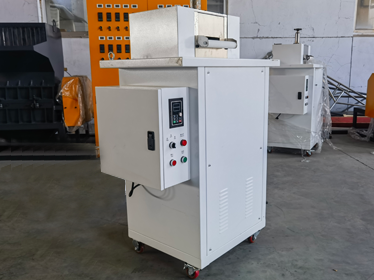
集成切粒单元标注1.5 kW电机。切粒设置与操作应匹配处理材料及所需颗粒规格。报价应注明所选电气部件与控制配置。
原站描述颗粒均匀、连续加工及维护量低。这些属于供应商声明,应约定实际配置的颗粒规格、工作条件及维护计划。
原站列出Siemens和Omron电气部件,并宣传“智能杂质分离”功能。请确认供货品牌及实际分离、过滤工序;原站未定义该功能,也未提供杂质去除指标。
原站宣传Siemens/Omron部件可靠、可24/7运行、减少人工,并通过集成粉碎、熔融和造粒提高回收效率及材料价值。这些声明需配置对应的验收条件,并不构成保证收率或运行负荷的定义。
评估配置时,请说明材料类型、大致散料状态、污染情况和所需处理量,同时提供电源及场地条件,并说明再生颗粒的后续用途。
所述工艺先粉碎PS泡沫,再熔融挤出并切成颗粒。颗粒是下一制造工艺的中间原料,适用性取决于来料及后续用途。
公布产量范围并非每种废料的确认产量。申请拟处理生产废料的产量规格时,应说明PS材料、散料状态及污染程度。
原站提供手动和自动换网器,应根据材料状况、过滤要求及换网流程选配。仅造粒和过滤不能证明再生料适合食品接触产品。
确认上游片材供应、产品模具、后续处理及生产现场要求。
确认项目是否需要独立PS泡沫片材挤出生产线。
核对产品图纸、模腔布置及成品尺寸。
确认最终配置的电力、气源、冷却及场地要求。
核对边料处理及回收系统的适用性。
请提供容器图纸、片材要求及目标产量,以便匹配挤出、成型、模具及边料处理。
选定配置前
比较PS泡沫餐盒生产线方案时,应采用相同材料、产品及运行条件。
记录片材挤出、熟化、成型及边料回收的工序边界,以及产品重量和整线瓶颈环节的合格餐盒产量/h。
区分额定产量与实测合格品产量。注明测试时长、废品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买DEYI设备后,我们安排工程师到现场协助安装、调试和操作培训。请按项目确认设备、辅助系统、场地准备及服务安排。