碗与盘
用于餐厅、食堂及餐饮包装的不同尺寸成型碗盘。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
原宣传图还展示外卖翻盖盒、杯盖和包装托盘。请确认这些产品对应的材料、模具及成型裁切配置。
用于餐厅、食堂及餐饮包装的不同尺寸成型碗盘。
午餐盒和分格餐盒,形状与布局由所选模具决定。
用于生鲜、肉类及其他超市包装的托盘。
用于月饼、豆腐和饼干等产品的盒与托盘。
原文产品编号(SKU):DYPLA。原文可按需求提供定制规格,并根据 PLA 餐盒生产要求推荐型号。请在技术方案中明确型号与定制范围。
| 参数 | 单位 | DY-90(单螺杆) | DY-90-65(双螺杆) | DY-90-80-65(三螺杆) |
|---|---|---|---|---|
| 螺杆 | mm | 90 | 90-65 | 90-80-65 |
| 螺杆长径比 | — | 1:33 | 1:33 | 1:33 |
| 电机功率 | kw | 110-130 | 37/18.5 | 37/22/18.5 |
| 挤出量 | kg/h | 110-130 | 180-210 | 270-320 |
| 加热系统 | kw | 18 | 30 | 40 |
| 耗电量(原文名称) | kw/h | 25-35 | 45-55 | 60-70 |
| 挤出方式 | — | A | ABA | ABCA |
| 模头尺寸 | mm | L=900 | L=1000 | L=1100 |
| 成型面积 | mm | (680-720)×300 | (750-800)×300 | (850-900)×300 |
| 模具尺寸 | mm | 250-720 | 250-800 | 250-900 |
| 设备尺寸 | mm | 6800×1300×2000 | 7000×1600×2000 | 7500×2000×2000 |
| 设备重量 | T | 5-5.5 | 6-6.5 | 6.8-7 |
规划设备前,请确认 DY-90 电机功率数据及耗电量单位。kg/h 挤出量不等于成品餐盒数量;产量还取决于配方、模具、模腔布局和循环速度。
原宣传图标注 40–50 模/分钟,并注明可按机型定制,但未指明具体型号、模具或运行条件。另列的最高 55 次/分钟冲切速度属于不同指标,不能证明成型速度。应按实际模具和配方共同确认挤出、成型与冲切能力。
当前原文要求确认允许的边料回用、原料比例和运行条件,不再将“完全回收”或“零废弃”作为当前生产承诺。应根据实际配方明确回用限值及废物流。食品接触、生物降解等成品声明需有对应材料与用途的证据。
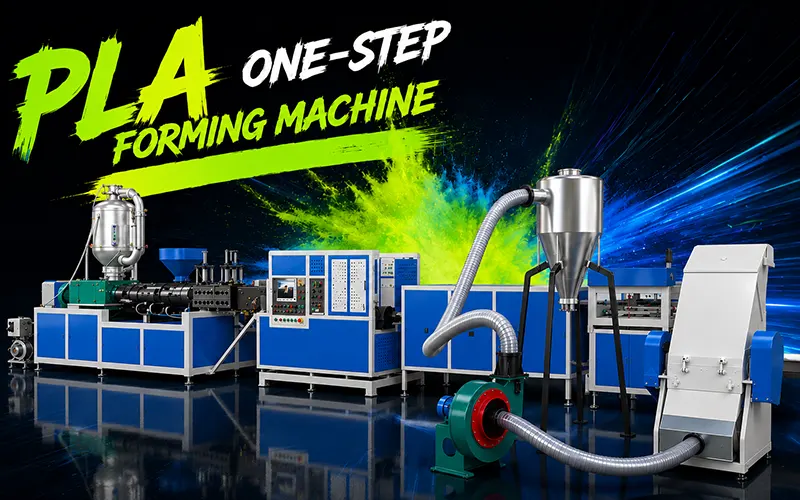
设备将刚挤出的片材直接送入真空成型系统。这种一步法省去传统卷材进料工艺的独立片材再加热工序,将挤出、成型和冲切整合在一条生产线上。
宣传资料在 PLA、PBAT 之外明确列出改性玉米淀粉和偶联剂,但未给出牌号或配比,需作为经确认配方的一部分核验。
备料系统按所选配方混合颗粒、允许回用的生产边料及填料。原文描述 PLA 加工,也将 PBAT 和淀粉基混合料列为选项。需按目标配方确认适配性、混合比例及所需设备改动。
仅凭原料名称,不能确认成品餐盒的生物降解性、可堆肥性或食品接触适用性。此类成品声明必须有实际配方、使用条件及相关测试或认证证据支持。
原工艺图列出 PP/PLA 颗粒、选配偶联剂、碳酸钙填料、PE 蜡润滑剂及选配稻壳/玉米淀粉。这些只是图示原料,并非批准配方;原文没有配比、加工验收标准,也未证明含 PP 混合料可生物降解。
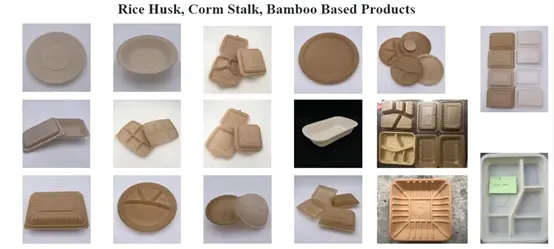
另一张原图标注“稻壳、玉米秸秆、竹基产品”。这些仅为原文示例,实际配方、设备适配性及成品要求需确认。另有图将 PLA/PBAT 产品称为“非塑料”;PLA、PBAT 均为塑料,因此不将该错误标签用作产品声明。
当前原文要求换料前确认原料适配性、配方及必要改造。需获取目标配方对应的实际设备改动和费用,不能据此承诺低成本升级。
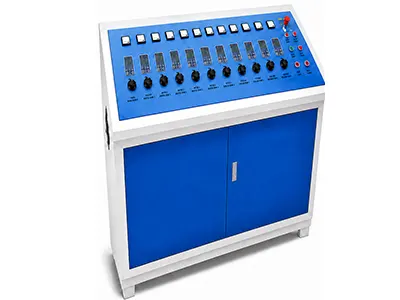
原文称采用国际知名电气元件,性能可靠、界面友好且易于操作,但未列明品牌或型号。请核对实际物料清单及操作界面。
PLC 与触摸屏控制。PLC 通过触摸屏操作界面协调自动生产顺序。电气元件品牌和最终控制规格需在报价中确认。
原文称采用 PLC/触摸屏控制,但恢复的原图展示仪表和旋钮面板,未见清晰触摸屏。需确认供货配置的实际控制架构及 HMI。
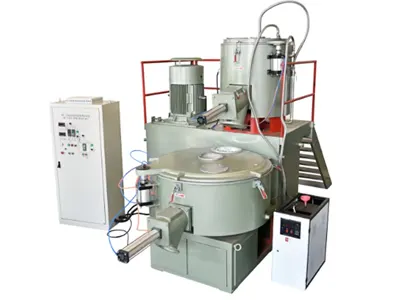
原文还描述高效混合、均匀改性、精确配料和多材料兼容,但未提供混合均匀性或改性测试。需按所选配方确认混合程序与验收标准。
高低混合系统。混合单元在上料前均匀分散配方组分,为挤出提供一致的原料准备。
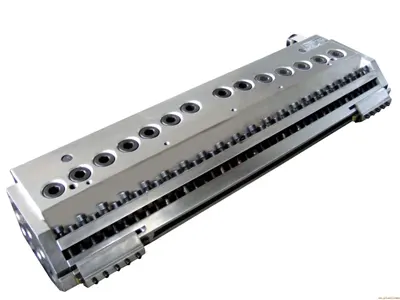
原文称模头部件采用优质品牌并具有稳定温控,但未提供品牌、型号或控制公差,需针对报价模头确认。
挤出模头。经抛光及精磨的模头形成连续片材,其设置与温控是保持挤出一致性的组成部分。
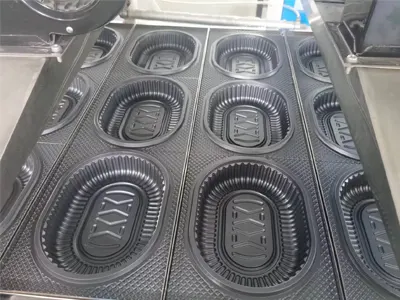
定制成型模具。按餐盒尺寸和形状制作模具。当前原文要求确认模具图纸和表面处理规格,不再将特氟龙处理列为标准配置。
模具表面处理、尺寸稳定性和成型质量取决于模具、材料及运行条件。需针对所选产品确认涂层或表面处理规格、公差及验收条件。
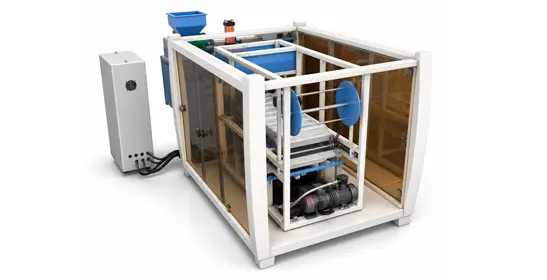
真空成型单元。通过 PLC 控制、真空泵、冷却风机及循环冷却水完成产品成型与定型。
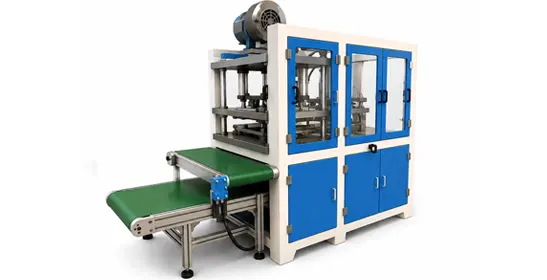
原文还声称比手工作业省工且冲切更快,但没有人员配置对比或生产测试。需确认所选产品的操作任务与实际速度。
自动冲切单元。分离成品,并配有自动计数、堆叠和输送功能。
原文最高冲切速度为 55 次/分钟,配有自动计数、堆叠和输送;还称运行噪声低于传统冲切,但未提供噪声测试或对比条件。
原文宣传运行稳定、低噪、高效、易操作、成品整齐,并称边料回收降低成本。这些是未经验证的供应商声明,缺乏噪声、可靠性、质量或成本对比;应约定整线目标和验收测试。
请提供餐盒图纸或样品、材料配方、每小时目标产量及安装空间,以确定机型、模腔布局、边料回用和调试要求。原页面描述的安装、调试及操作培训应在项目范围内明确。
原自动化描述称,经现场安装、调试和培训后,操作人员可独立运行设备。应明确实际生产线的培训成果、操作责任及调试验收标准。
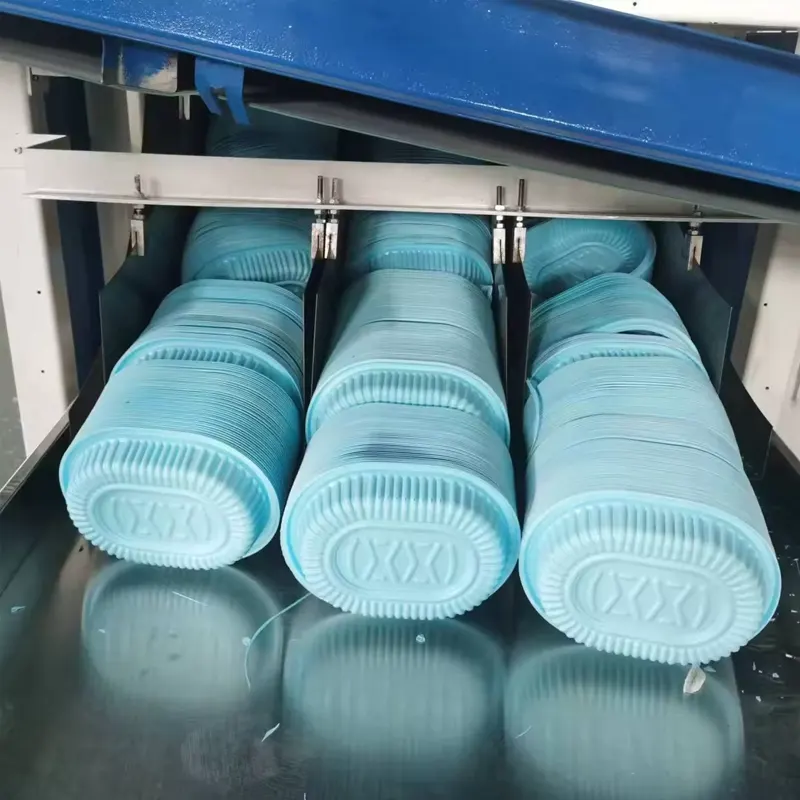
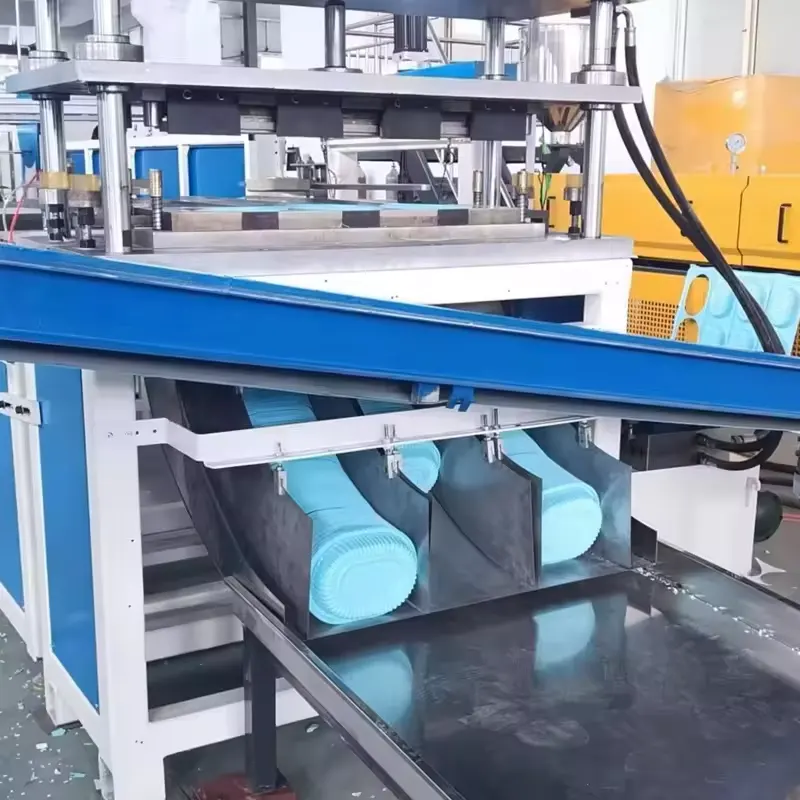
刚挤出的片材直接进入真空成型,随后冷却、冲切和收集。原文称该一体化路线省去传统卷材进料的独立片材再加热环节,因此挤出与成型段需共同确定规格。
不可以。型号产量以每小时挤出材料的千克数表示。成品数量还取决于配方、餐盒模具、循环速度和模腔布局,应按产品专项计算,而非将挤出量直接换算为件数。
原文描述将裁边及冲切余料粉碎后按批准比例回用,但没有通用回用比例。应先明确 PLA 基配方、PBAT 或淀粉基组分及成品要求,再确定回用方案。
请提供产品、材料、尺寸及目标产量,以便核查设备和公用工程配置。
相关设备
选定配置之前
针对此 PLA 餐盒热成型机,应在相同原料、产品和运行条件下比较方案。
记录材料牌号、成品餐盒尺寸和重量、模具、成型条件及合格产量(件/小时)。
区分额定产量与实测合格产量,注明试验时长、不合格品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买德艺设备后,我们安排工程师到现场协助安装、调试及操作培训。请确认项目设备、辅助系统、现场准备和服务安排。