鱼箱与保温箱
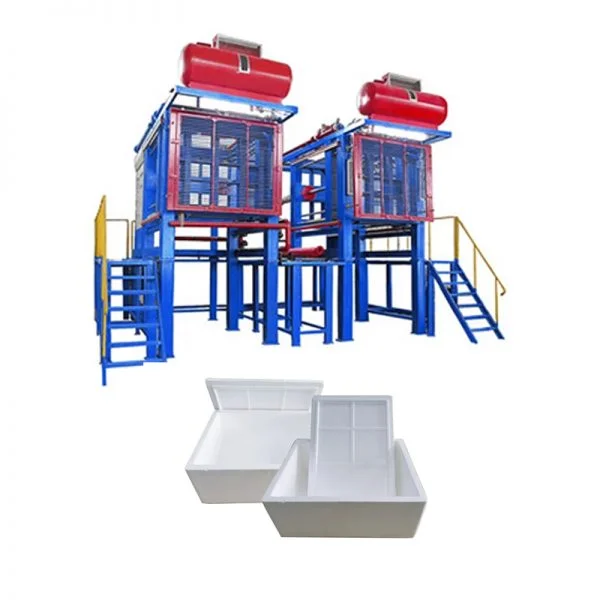
用于海鲜及保温包装项目的EPS成型箱。冷链性能须结合完整包装和使用条件验证。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
四十余年深耕,沉淀的是经验,更是直面行业挑战的制造底气。德一始终扎根 EPS 泡沫成型装备领域,坚持自主研发、自产自销,将对工艺的理解、对品质的追求与对客户需求的关注,融入设备研发和制造的每一个环节。
以行业佼佼者为追求,以全球领先水平为标杆,德一将长期积累转化为持续向前的力量。从研发构想到生产制造,从设备选型到成型应用,德一以专注拓展技术深度,以创新打开发展空间,让品牌实力在生产现场接受检验。
自主研发,是德一掌握发展方向的核心;自主制造,是德一落实产品要求的根基;直接销售,是德一贴近客户、理解应用的重要纽带。四十余年的坚守,让德一的品牌表达拥有厚重的产业背景,也让每一次产品完善都有实践作为支撑。
德一 PSZ 系列涵盖 PSZ-1200、PSZ-1400、PSZ-1700、PSZ-1800、PSZ-2000 五种型号。由小到大的规格布局,面向不同尺寸的模具和 EPS 定型制品,为企业配置生产设备提供更多选择。
让每一次成型承载专业,让每一台设备彰显实力。德一,以四十余年的制造积淀,向全球领先迈进。
从家电运输的缓冲内衬,到生鲜配送的保温泡沫箱,再到建筑领域的定型保温构件,EPS 泡沫制品广泛服务于包装、物流、建筑及工业配套。EPS 泡沫成型机是将材料性能与产品设计转化为批量制品的关键装备。
EPS 是可发性聚苯乙烯的英文简称。原料珠粒含有发泡剂,受热后膨胀,形成具有细密泡孔结构的轻质材料。其性能取决于原料、密度、结构设计、成型质量和使用条件。
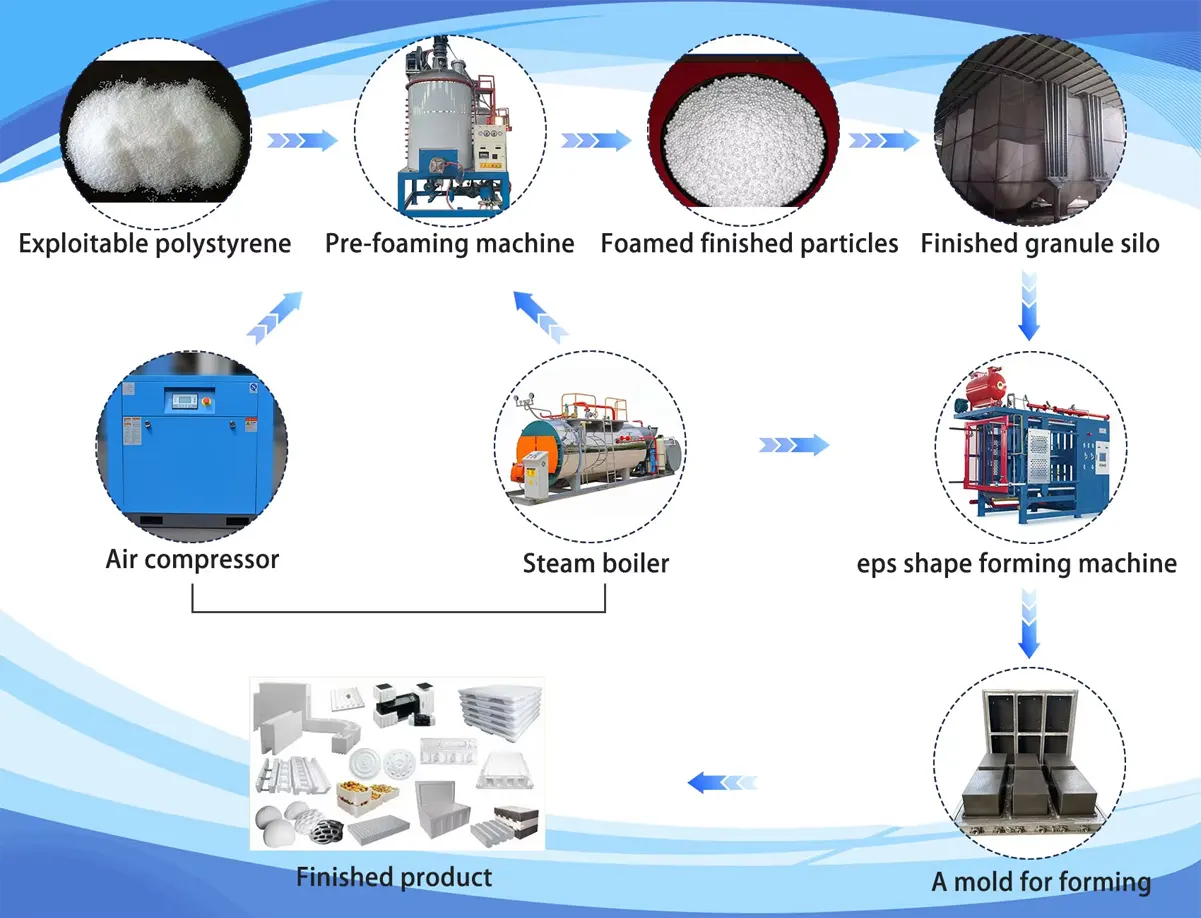
EPS 异形成型机将经过预发泡和熟化的珠粒填入模腔,利用蒸汽使珠粒进一步膨胀并相互熔结,再经过冷却、定型和脱模得到制品。泡沫箱和包装内衬通常采用这一工艺;大批量平板材料则常采用大板成型后切割的路线。
EPS 制品自重较轻,便于搬运。通过合理设计密度、壁厚和支撑结构,可为家电、仪器及工业产品提供定位、缓冲和运输保护。
泡孔结构有助于限制热量传递,适用于保温包装和建筑保温材料。利用模具,可形成凹槽、定位孔、加强筋及其他轮廓,实现定型制品的重复生产。
原料预发泡 → 干燥与熟化 → 输送与填料 → 蒸汽加热熔结 → 冷却定型 → 开模脱模 → 检验与后处理。
EPS 原料通常先由独立的预发泡机处理。蒸汽加热使珠粒体积增大、堆积密度降低。预发泡均匀性影响后续填料、熔结和产品重量一致性,预发泡产能应与成型环节匹配。
珠粒进入料仓后,通过冷却、空气交换和水分散失,使内部压力与物料状态逐渐稳定。熟化时间需要根据原料牌号、密度、环境及生产要求确定。
熟化后的珠粒通过输送和填料装置进入模腔。薄壁、深腔或复杂结构产品,应重点考虑填料口位置、填料方式和排气设计,减少缺料及局部密度不均。
蒸汽使珠粒软化、进一步膨胀并相互熔结。加热不足可能导致熔结不良;加热过度则可能影响外观、尺寸和生产节拍。工艺参数需要结合原料、产品结构和模具条件设定。
加热完成后,通过相应冷却系统降低温度和压力。真空系统可辅助排出水分和气体、加快冷却,实际效果由设备配置、模具及工艺共同决定。
达到脱模条件后开模,通过相应脱模方式取出制品。根据产品要求进行放置稳定、干燥、检验和包装,并关注重量、尺寸、外观和熔结质量。
| 系统 | 主要作用 | 重点关注 |
|---|---|---|
| 机架与开合模系统 | 支撑模具并完成开合与锁模 | 稳定性 密封 模具适配 |
| 填料系统 | 输送珠粒并填充模腔 | 填充完整性 重量一致性 |
| 蒸汽与排水系统 | 加热熔结并排出冷凝水 | 熔结质量 周期 蒸汽消耗 |
| 冷却与真空系统 | 降温降压并辅助排湿 | 脱模速度 尺寸稳定性 |
| 电气控制系统 | 协调动作并管理工艺参数 | 操作便利性 生产重复性 |
| 脱模系统 | 协助制品离开模具 | 制品完整性 取件效率 |
| 安全保护系统 | 联锁 急停及异常保护 | 操作与维护安全 |
具体系统形式、自动化功能及供货范围,应以所选机型的实际配置为准。设备还需要与模具、供料和公用工程系统共同匹配。
德一 PSZ 系列以五种机型覆盖不同模具空间,模具尺寸从 1200×1100 mm 延伸至 2000×1900 mm。客户可围绕产品外形、模腔数量、目标产量和厂房条件,选择适合的设备规格。
四十余年专注,为德一积蓄理解应用的经验;自主研发与自主制造,为产品持续完善提供根基。PSZ 系列承载着德一将制造积累转化为客户生产价值的品牌追求。
| 参数 | PSZ-1200 | PSZ-1400 | PSZ-1700 | PSZ-1800 | PSZ-2000 |
|---|---|---|---|---|---|
| 模具尺寸 mm | 1200×1100 | 1400×1300 | 1700×1600 | 1800×1700 | 2000×1900 |
| 最大产品尺寸 mm | 1000×950 ×350 | 1200×1150 ×350 | 1500×1450 ×350 | 1620×1480 ×350 | 1800×1650 ×350 |
| 最大行程 mm | 1200 | 1400 | 1400 | 1400 | 1400 |
| 最小行程 mm | 150 | 210 | 210 | 210 | 210 |
| 行程速度* | 160 | 160 | 120 | 120 | 120 |
| 真空泵吸气量 m³/h | 165 | 230 | 230 | 230 | 230 |
| 装机功率 kW | 10.6 | 11.1 | 12.6 | 12.6 | 12.6 |
| 生产周期 s | 60–100 | 60–130 | 80–140 | 80–140 | 110–180 |
| 外形尺寸 m | 4.5×1.84 ×2.9 | 4.6×2.14 ×3.1 | 5×2.45 ×3.5 | 5.2×2.45 ×3.5 | 5.8×2.8 ×4 |
| 整机重量 t | 4 | 5 | 6 | 6.2 | 7 |
注:设备参数仅供参考,具体配置与供货内容以合同为准。
生产周期受产品结构、原料、密度、模具和工艺影响,不能直接视为所有产品的固定周期。装机功率不等于实际综合能耗,蒸汽、冷却水和压缩空气等消耗需另行评估。
PSZ-1200 最大产品尺寸为 1000×950×350 mm,可作为尺寸适配的较小包装件选型起点。PSZ-1400 最大产品尺寸为 1200×1150×350 mm,为更大制品或多模腔布局提供更多空间,具体布置需由模具方案确认。
两种型号的最大产品尺寸分别为 1500×1450×350 mm 和 1620×1480×350 mm。可纳入较大包装件及定制构件的选型范围,并同步评估填料、蒸汽分布、脱模和模具安装条件。
最大产品尺寸为 1800×1650×350 mm,整机重量约 7 t,为大型包装及定制构件提供更大成型空间。实际适配性需结合产品结构、模具、公用工程和现场条件确认。
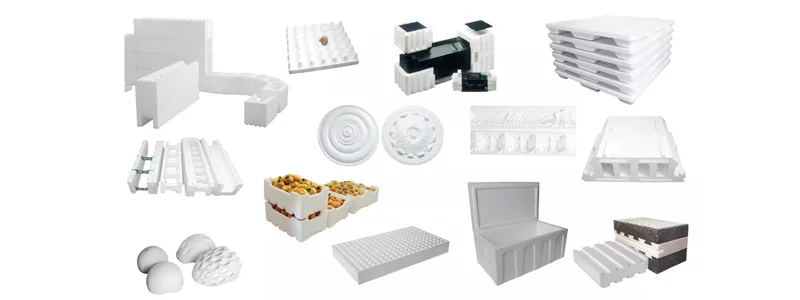
用于冰箱、洗衣机、空调、电子设备及仪器仪表的缓冲内衬。通过贴合产品轮廓的结构,实现定位、支撑和运输保护。
用于水产箱、果蔬箱及其他保温运输容器。需综合考虑箱体强度、壁厚、密度、箱盖配合与使用条件;涉及食品接触时,应确认原料和成品符合目标市场要求。
用于机械部件、精密设备等定制包装,以及部分定型保温构件、填充件和装饰构件。其他应用还包括育苗盘、浮力部件等,具体需结合模具和材料要求确定。
实际产能需要结合单模数量、成型周期和合格率计算。更有意义的验收依据,是指定产品在约定原料、密度和工况下,每小时能够稳定生产的合格品数量。
关注重量波动、熔结质量、尺寸偏差、含水状态、外观及变形情况。比较能耗时,应在可比工况下评估每件或每千克合格品的蒸汽、电、水和压缩空气消耗。
检查模具安装、阀门管路检修、常用备件供应和服务约定。同时确认预发泡机、熟化料仓、供料、蒸汽、冷却及压缩空气系统与成型机的需求相匹配。
以自主研发掌握方向,以自主制造沉淀实力,以直接沟通贴近客户。四十余年的坚守,让德一将品牌追求落在设备与工艺之中,也让每一次产品改进拥有来自实践的动力。
从 PSZ-1200 到 PSZ-2000,从选型空间到成型应用,德一以持续创新回应变化,以制造积淀承载期待。向更高效率、更稳定品质和更便捷操作迈进,是德一不断向前的方向。
德一 PSZ 系列 EPS 泡沫成型机——四十余年专注制造,自主创新驱动未来。
询价时请提供拟生产产品及配置,以便德艺沟通价格、规格与定制。任何性能承诺均需配置和证据支持,不能仅依据原站文字。
用于海鲜及保温包装项目的EPS成型箱。冷链性能须结合完整包装和使用条件验证。
用于易碎物品及零部件的EPS异形内衬与包装。防静电要求须单独确认材料及试验规范。
按所需模腔配置选配模具,生产托盘及其他EPS异形制品。
拟生产ICF或其他保温异形件时,选机前须核查模具适用性与成品要求。
预处理后的EPS材料填入产品模具,经蒸汽加热成型、冷却后脱模。原站介绍真空冷却、液压设备及自动或半自动PLC模式;所选配置应明确这些系统。
从产品图纸、外形尺寸和拟用模腔配置开始,将产品与模具尺寸同时对照型号表。壁形和材料预处理也重要。模具空间更大并不直接代表成品产量更高。
原站对速度和间距解释不足,无法据此计算。估算每小时箱产量前,请确认参数含义、成型周期及目标模具每周期产品数量。
请提供产品、材料、尺寸及目标产量,以便核查设备和公用工程配置。
相关设备
选定配置之前
针对这款EPS异形成型机,请在相同材料、产品和工况下比较拟议配置。
记录EPS珠粒牌号与密度、模具及模腔、蒸汽/冷却条件、周期和每小时合格件数。
区分额定产量与实测合格产量,注明试验时长、不合格品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买德艺设备后,我们安排工程师到现场协助安装、调试及操作培训。请确认项目设备、辅助系统、现场准备和服务安排。