建筑材料
用于保温相关及建筑防护用途的泡沫片材,须满足项目性能和防火等级要求。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
EPE 珍珠棉设备
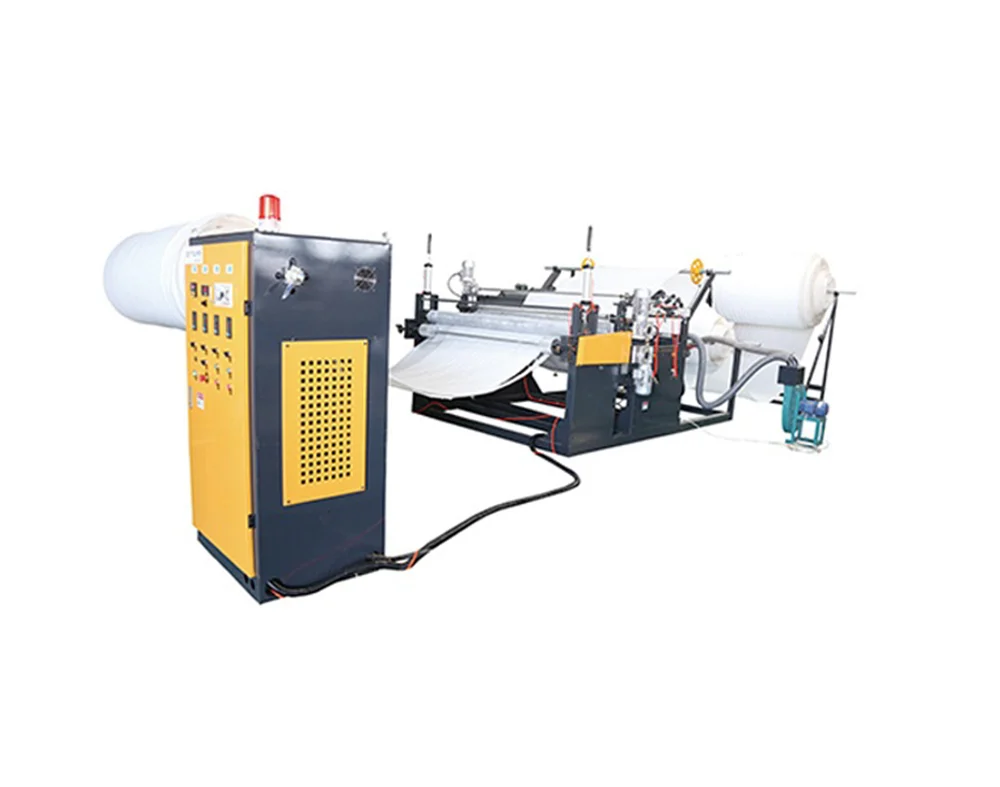
EPE 珍珠棉增厚粘合机用热风加热片材表面,再通过钢辊压合实现增厚。原站列有四种电加热机型,产品宽度为 1,200、1,500、1,800 和 2,000 mm,配有片材粘合、分切与收卷部件。
四十余载专注发泡装备智造,以自主创新赋能绿色缓冲包装产业
德一,作为全球EPE发泡片材增厚机领域的领航标杆,立足行业前沿,引领全球技术发展格局。四十余载深耕发泡装备智造赛道,沉潜积淀工艺根基与技术底蕴,矢志笃行自主创新之路,构筑自主研发、精密智造、全域营销一体化全链路体系,实现核心环节自研、自产、自销完全可控。依托持续突破的前沿技术、卓越稳定的设备性能与严苛臻善的精工标准,树立行业价值标尺,成为业界广为尊崇、同行对标研习的典范。持续驱动EPE发泡片材增厚工艺迭代革新,以硬核智造实力,赋能全球绿色缓冲包装产业阔步迈向高质量发展新征程。
EPE发泡片材增厚机,又称珍珠棉增厚机、EPE热合增厚机,是用于EPE发泡片材多层贴合与增厚加工的专用设备。其通过加热、压合、冷却等工序,将两层或多层片材结合成满足加工需求的厚片或厚板,为包装内衬、缓冲垫、定位衬块及其他防护制品提供基础材料。
EPE即发泡聚乙烯,通常称为珍珠棉。增厚加工能够拓展基础片材的厚度组合与应用范围,使材料更好地适配不同产品的包装结构和后续成型需求。
EPE发泡片材增厚机通过加热系统,使待贴合片材表面达到适合热合的状态,再通过压合机构使各层材料充分接触,经过冷却形成稳定结合。不同设备的具体传热结构与工艺配置有所区别,应以实际机型为准。
典型流程:原料放卷 → 导向输送 → 表面加热 → 对齐压合 → 冷却定型 → 收卷或裁切。
加工过程中,温度、输送速度、压合间隙及材料状态需要协调匹配。合理的工艺设置有助于兼顾层间结合、成品厚度与表面质量。
德一DYPEZ系列所列四款机型均采用电加热方式。加热系统为片材热合提供所需热量,并与输送及压合环节共同完成增厚加工。
实际生产中,应根据原料密度、单层厚度、贴合层数及目标产出调整工艺。加热不足可能影响层间结合,加热过度则可能引起材料收缩或泡孔损伤,因此应以实际材料试机确定适用参数。
5.1 多层片材贴合增厚。 将不同厚度或层数的EPE片材进行组合,为不同包装结构提供相应厚度的加工材料。具体加工层数与成品厚度范围,以设备配置及试机结果为准。
5.2 支持后续成型加工。 增厚后的材料可根据产品设计进行裁切、冲切、开槽及组合加工,制成缓冲护垫、包装隔层和定制内衬等部件。
5.3 衔接连续生产。 通过放卷、输送、加热、压合与收料等环节的配合,组织连续加工,并根据工厂需求与后续工序匹配生产节奏。
5.4 支持批次质量管理。 对温度、速度、压合间隙等参数进行规范记录,有助于重复订单的工艺复现;原料一致性、操作规范和日常维护同样影响成品质量。
| 参数项目 | DYPEZ-1200 | DYPEZ-1500 | DYPEZ-1800 | DYPEZ-2000 |
|---|---|---|---|---|
| 制品宽度(mm) | 1200 | 1500 | 1800 | 2000 |
| 加热方式 | 电加热 | 电加热 | 电加热 | 电加热 |
| 电机功率(kW) | 4 | 4 | 4 | 4 |
| 装机容量(kW) | 40 | 56 | 72 | 72 |
| 外形尺寸(m) | 8×2×2 | 8×2.3×2 | 8×2.6×2 | 8×2.8×2 |
| 整机重量(t) | 2 | 2.5 | 3.2 | 3.6 |
注:以上数据仅供参考,公司保留元件及机械结构更改权,购买设备涉及的有关内容以合同为准。
6.1 幅宽选择。 所列机型的制品宽度覆盖1200—2000 mm,可根据常用订单幅宽、排版方式及后续加工要求选择。
6.2 功率理解。 电机功率与装机容量属于不同参数。装机容量不能直接等同于实际持续耗电量,运行能耗需结合加热负荷、生产速度、原料条件和开机时间评估。
6.3 场地规划。 外形尺寸可用于初步规划安装空间,实际布局还应考虑放料、收料、操作、维护及物料周转所需区域。
6.4 参数说明。 具体设备配置、机械结构及购置条款以合同约定为准。
7.1 电子电器包装。 用于加工家电、电子设备及配件的缓冲内衬、护垫和隔层。涉及防静电要求时,需选用相应材料并验证性能。
7.2 家具家居包装。 用于板件隔垫、边角防护和运输缓冲部件,配合包装结构减少产品在搬运与运输中的磕碰。
7.3 仪器与工业产品包装。 用于加工定位衬垫、支撑垫块及定制防护组件,适应不同产品的外形与装箱要求。
7.4 五金与零部件包装。 用于生产分隔垫片、周转箱内衬及防碰撞部件,满足零部件分类、防护和周转需求。
7.5 电商与物流包装。 用于定制缓冲垫、箱内填充件和组合防护结构。具体防护效果应结合产品重量、包装设计及运输条件进行验证。
8.1 层间结合。 检查成品是否存在分层、局部未贴合及边部结合不足等情况,并根据产品用途确定检验方式。
8.2 厚度均匀性。 关注材料不同位置的厚度差异,为后续裁切、冲切、装配及包装适配提供稳定基础。
8.3 表面状态。 观察是否存在明显褶皱、收缩、压痕或局部过热现象,并结合材料情况调整工艺。
8.4 连续运行表现。 在明确原料和成品要求的条件下,考察稳定产出、材料损耗及操作便利性,综合判断设备的生产适配程度。
9.1 明确产品规格。 确认常用制品宽度、原料厚度、材料密度、贴合层数及目标成品厚度,选择与主要订单相匹配的机型。
9.2 核实有效产能。 以合格产品的实际产出为依据,结合连续运行情况评估生产效率,并明确试机所用材料与工艺条件。
9.3 配套生产条件。 根据装机容量与设备布局确认供电、安装空间及现场配套要求,合理安排物料流转与后续加工工位。
9.4 进行材料试机。 使用计划投入生产的原料和典型订单规格,验证贴合效果、厚度均匀性与成品状态,提高设备选型的准确性。
从基础片材到增厚材料,从材料加工到成品防护,EPE发泡片材增厚机的价值,体现在稳定的贴合质量、适配的生产效率以及与后续工序的顺畅衔接之中。
德一以长期积累的装备制造经验为根基,聚焦EPE发泡片材增厚工艺与客户生产需求,持续推动技术研发、精密制造与服务能力建设,为缓冲包装企业提升加工能力、拓展产品应用提供装备支持。
德一——专注EPE发泡片材增厚技术,以自主创新驱动发展,以精工智造厚筑未来。
用于保温相关及建筑防护用途的泡沫片材,须满足项目性能和防火等级要求。
用于后续制鞋加工的增厚 EPE 片材。
用于行李箱、包袋和防护箱的泡沫衬垫。
原站未注明粘合速度、输入片材厚度、最大成品厚度或保证粘合强度;应按目标材料和层结构索取这些参数。
德一表示可按需求定制配置与规格,并协助按生产需求选择增厚粘合机型号。应在技术报价中确认约定配置和供货范围。
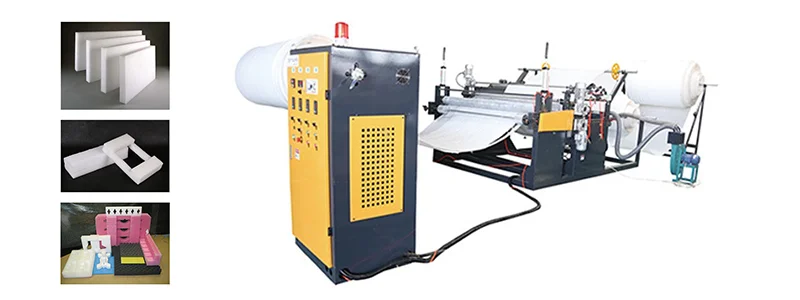
片材间粘合工艺不同于另一款 EPE 覆膜机施加薄膜、铝箔或淋膜纸表面的工艺。选型前应确认原片厚度、层数与目标成品厚度。
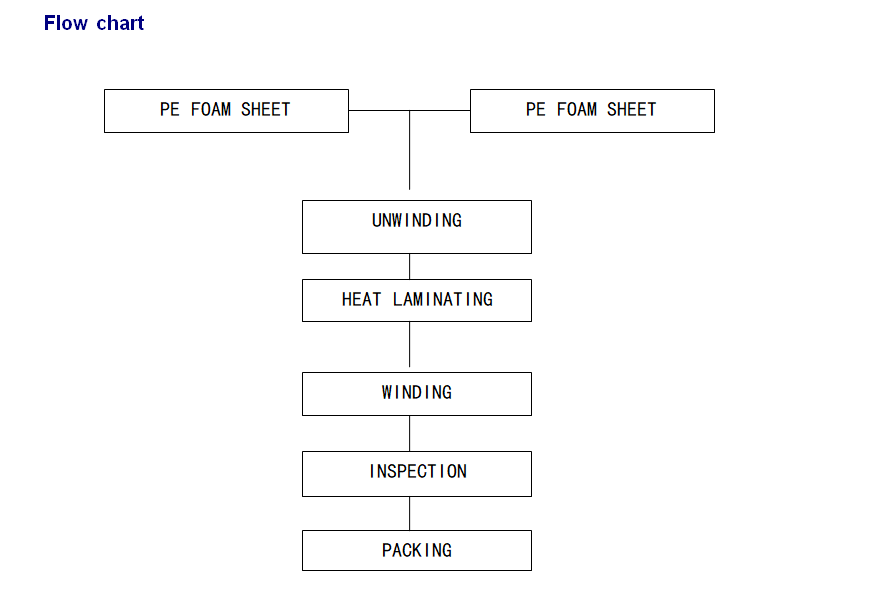
完整增厚流程见前文“三、工作原理”。原站部件说明采用热风加热片材表面,再以钢辊压合;具体结构与供货配置需确认。
独立的原站物流图显示两路 PE 泡沫片材进入放卷,随后依次热复合、收卷、检验和包装。检验与包装是图中所示后续步骤,应明确相应设备与人工是否包含在供货范围内。
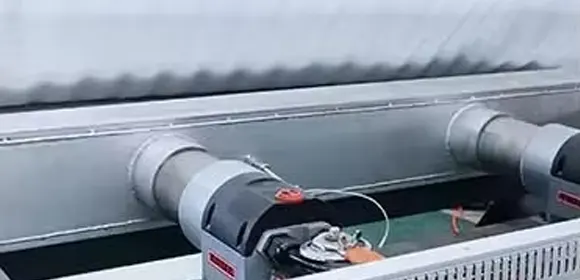
原站描述电加热热风装置,风量可调,温度范围为 150–300 °C。该范围是部件说明,不是所有 EPE 片材都适用的规定工艺温度。
热风装置采用电阻加热。原站称其加热精准、快速、均匀且风量可调,但未提供实测温度均匀性公差。
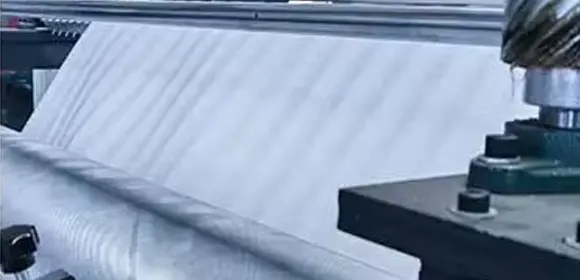
原站列出镜面硬化钢辊、可调压力及 1200–2000 mm 幅宽选项,描述辊轮压合加热泡沫,以获得牢固粘合和幅宽方向厚度一致性。应按选定机型及材料确认辊轮配置;原站未提供量化粘合强度或厚度均匀性保证。
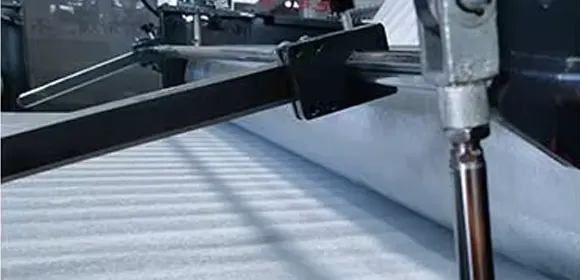
可调分切装置用锋利钢刀将粘合片材分切成选定宽度。原站宣传精度高、宽度设置灵活,但未给出数值切割公差。应约定所需分切宽度范围与精度。
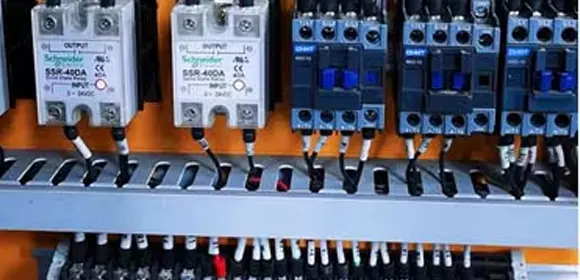
供应商还将控制界面描述为直观、配电可靠;这些属于未经验证的定性声明。
控制柜描述包括 PLC、数字显示、集成配电及过载保护,列出三菱和西门子作为 PLC 选项。选定品牌与实际控制功能应在报价中确定。
原站描述不锈钢针辊,针位排列经过优化,用于粘合前排出多余气体,旨在改善粘合并使片材结构更致密。未提供针密度或成品密度数值;应按材料确认配置。
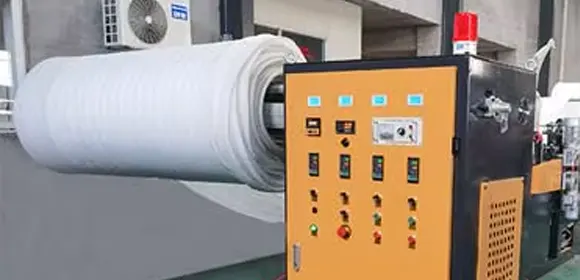
原站描述自动收卷装置,具有可调速度和自动张力控制,卷径最高 1.5 m。应按报价设备确认此限值、卷芯尺寸和允许卷重。
原站还提到自动送料系统和钢架结构,将坚固机架与精密辊轮描述为有助于稳定运行和一致粘合质量,但未提供量化性能保证。应确认包含的送料方式和操作人员要求,不应仅依据“操作简单、少量培训”的宣传。
除保护包装、鞋材和箱包衬垫外,原站还列出建筑墙板及隔热防护材料。适用性取决于最终材料与应用规格。
应核对质量体系文件对实际供货设备的适用性和范围。在将认证列为已核实事实前,应取得证书并核对发证机构、有效期及认证范围。操作简单或培训量少的宣传不能替代操作培训及具体设备规程。
热风软化泡沫片材相对的表面,钢辊将各层压合。应明确原片厚度、层数及所需成品厚度。公开参数表未给出通用最大粘合厚度或粘合强度。
不适用。原站 150–300 °C 范围是加热部件说明,不是所有 EPE 材料的规定工艺设置。风量、辊压和运行条件需按目标片材与层结构确定。
明确分切宽度、卷芯、成品卷径和允许卷重。原站描述可调分切、收卷速度、自动张力控制及最高 1.5 m 卷径。应按拟供配置确认这些细节;原站未提供数值分切公差。
提供产品、材料、尺寸和目标产量,以核对设备及水电配套要求。
相关设备
选定配置之前
针对这款 EPE 珍珠棉增厚粘合机,应在相同材料、产品与运行条件下比较拟供配置。
记录片材密度与厚度、层数、最终厚度、粘合质量及有效产量(m²/h)。
区分额定产量与实测合格产量,注明测试时长、废品、水电计量范围和开机条件。装机功率不等于实测能耗。
购买德一设备后,我们安排工程师到现场协助安装、调试和操作培训。请确认项目所需设备、辅机系统、场地准备及服务安排。