材料性能
片材防潮、吸震、隔音、隔热且易成型,并称覆膜或覆箔可改善防潮性及强度。这些是预期成品材料性能描述,页面未提供测试数值或验收限值。
 LONGKOU DEYI包装机械
德一 / 设备目录
1 套整线与 25 款设备,直接查看介绍。
EPE珍珠棉片材挤出
用于防护包装及保温应用的聚乙烯泡沫挤出设备。
DY-EPE90 · DY-EPE105 · DY-EPE120 · DY-EPE135 · DY-EPE150 · DY-EPE170 · DY-EPE180 · DY-EPE200 · DY-EPE220 · DY-EPE250
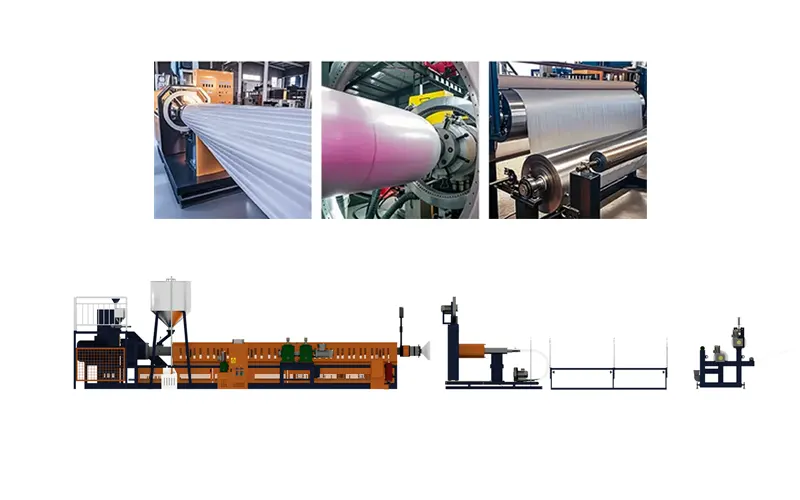
德一 EPE 珍珠棉发泡机
德一自1980年起从事EPE珍珠棉片材机生产制造。EPE珍珠棉片材发泡生产线以低密度聚乙烯(LDPE)为主要原料,经塑化、物理发泡、挤出和冷却,制成用于包装缓冲、衬垫及适用保温防潮场景的柔性泡沫片材。我们围绕珍珠棉等发泡与包装设备提供选型和项目沟通,技术配置、生产能力、文件与服务范围以所选设备的确认方案为准。
EPE是发泡聚乙烯。这里介绍的是物理发泡、非交联的聚乙烯泡沫工艺,形成独立闭孔结构。成品的密度、回弹、抗撕裂、防潮及保温性能取决于配方和加工条件,应按实际用途测试。可回收性还取决于材料组成、清洁程度及当地回收体系,不以材料名称直接作环保优劣承诺。
温度、压力、发泡剂计量和牵引速度需要结合机型、材料及工艺文件协调设定。本介绍不是开机规程,不将某一温度或压力范围作为全系列通用操作值。
整线通常围绕挤出机、发泡剂与助剂计量系统、机头口模、定型与冷却系统、牵引展平系统和收卷机构配置。混料、过滤换网、分切及生产废料回收造粒设备可按项目配套。自动计米、换卷方式、驱动控制、冷却形式和辅机供货范围,以所选机型的技术方案为准。
德一EPE珍珠棉发泡机提供DY-EPE90、DY-EPE105、DY-EPE120、DY-EPE135、DY-EPE150、DY-EPE170、DY-EPE180、DY-EPE200、DY-EPE220、DY-EPE250十大机型,覆盖下表所列不同幅宽、厚度和产量需求。按成品要求及安装条件匹配机型,具体能力以对应配置和确认的生产条件为准。
| 参数 | 单位 | DY-EPE90 | DY-EPE105 | DY-EPE120 | DY-EPE135 | DY-EPE150 | DY-EPE170 | DY-EPE180 | DY-EPE200 | DY-EPE220 | DY-EPE250 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 螺杆直径/长径比 | — | Φ90/55:1 | Φ105/55:1 | Φ120/55:1 | Φ135/55:1 | Φ150/55:1 | Φ170/55:1 | Φ180/55:1 | Φ200/55:1 | Φ220/52:1 | Φ250/52:1 |
| 螺杆转速 | r/min | 5–45 | 5–45 | 5–45 | 5–45 | 5–45 | 5–45 | 5–45 | 5–45 | 5–45 | 5–45 |
| 发泡倍率 | — | 20–48 | 20–48 | 20–48 | 20–48 | 20–48 | 20–48 | 20–48 | 20–48 | 20–48 | 20–48 |
| 制品幅宽 | mm | 1000–1400 | 1000–1800 | 1000–2000 | 1000–2000 | 1000–2000 | 1000–2000 | 1000–2000 | 1000–2000 | 1000–2000 | 1000–2000 |
| 制品厚度 | mm | 0.3–4.5 | 0.3–6.5 | 0.8–8 | 1–10 | 1–12 | 2–16 | 2–18 | 3–20 | 4–22 | 4–25 |
| 冷却方式 | — | 水冷 | 水冷 | 水冷 | 水冷 | 水冷 | 水冷 | 水冷 | 水冷 | 水冷 | 水冷 |
| 产量 | kg/h | 70–100 | 80–120 | 120–200 | 200–300 | 260–400 | 400–500 | 500–550 | 500–650 | 600–700 | 800–900 |
| 装机容量(约) | kW | 110 | 130 | 170 | 200 | 240 | 285 | 320 | 350 | 420 | 480 |
| 外型尺寸(约,长×宽×高) | m | 22×2.3×2.2 | 23×2.3×2.2 | 25×2.3×2.2 | 28×2.3×2.2 | 30×2.3×2.2 | 32×2.3×2.2 | 34×2.8×3.5 | 38×2.8×3.8 | 42×2.8×3.8 | 45×2.8×3.8 |
| 机器重量(约) | t | 8.5 | 9 | 11 | 12 | 13.5 | 15 | 15.5 | 18 | 20 | 22 |
十大机型覆盖常规珍珠棉片材的不同厚度与幅宽需求,提供从DY-EPE90至DY-EPE250的选型范围。各型号对应能力以表中参数为准,不表示任一机型均可覆盖全部宽厚组合;德一可根据您的产品与产量需求沟通匹配方案。
参数按最新提供的产品资料图更新。装机容量、外型尺寸和机器重量均为约值;装机容量不代表实际耗电量。幅宽、厚度与产量需结合材料、密度和配置共同确认,不能假定各项最大值同时达到。螺杆直径/长径比行按原图保留,原图未单列直径单位;发泡倍率的测量口径请在技术方案中确认。
螺杆结构应结合配方、混炼需求、规格、产量和维护条件选择,不能仅凭“高端”或“常规”标签确定。请确认实际提供的螺杆布置、直径、长径比及验证结果;单、双螺杆具体供货方案需以技术协议为准。
按经确认的工艺文件准备新料、回用料与助剂,核对耗材及公用工程、过滤配置、设备布局和牵引收卷对中。首次开机应由受训人员按设备说明书及调试方案完成,不以本页介绍代替操作规程。
片材可用于电子电器、家具、玻璃制品和物流运输的缓冲保护,也可按成品性能要求用于衬垫、保温和防潮。覆膜、增厚粘合、分切及裁切属于片材后道加工;水果网套、发泡管棒及U/V型材需要对应挤出模具或专用生产线,不能视为只靠片材覆膜裁切即可生产。
EPE发泡可能使用丁烷等易燃发泡剂。储存供气、通风检测、防火防爆、静电控制及其他保护措施,须由合格人员按适用要求和确认的工程文件设计、验收,并开展培训。本页不代表已核实某配置具备全部认证或安全配套。
围绕产品、材料和预算沟通机型与整线方案,并约定发货前检验、现场安装、调试、操作培训和售后支持。请在技术协议中明确供货范围、检验项目、服务时间、费用及验收责任;证书适用机型和有效性应逐项核对。
EPE珍珠棉片材可在搬运运输中缓冲保护电子产品、家具、玻璃器皿等。复合泡沫片材还可用于地板下保温应用。
本线生产泡沫卷材,产品宽厚取决于所选机型和生产设置。
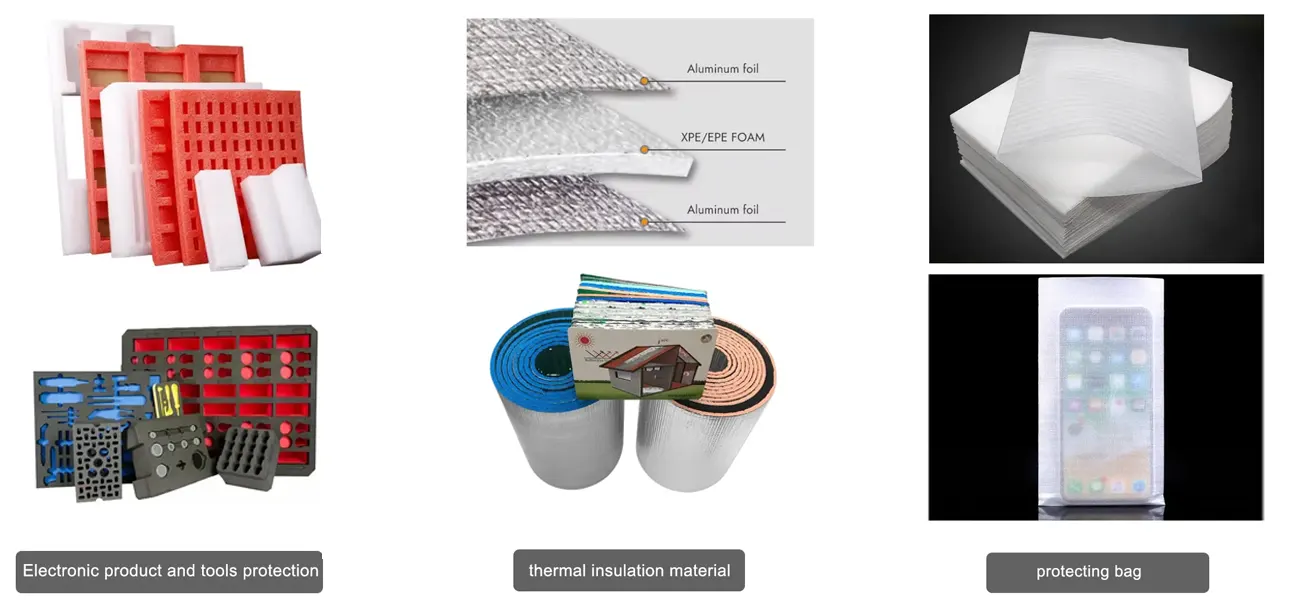
片材防潮、吸震、隔音、隔热且易成型,并称覆膜或覆箔可改善防潮性及强度。这些是预期成品材料性能描述,页面未提供测试数值或验收限值。
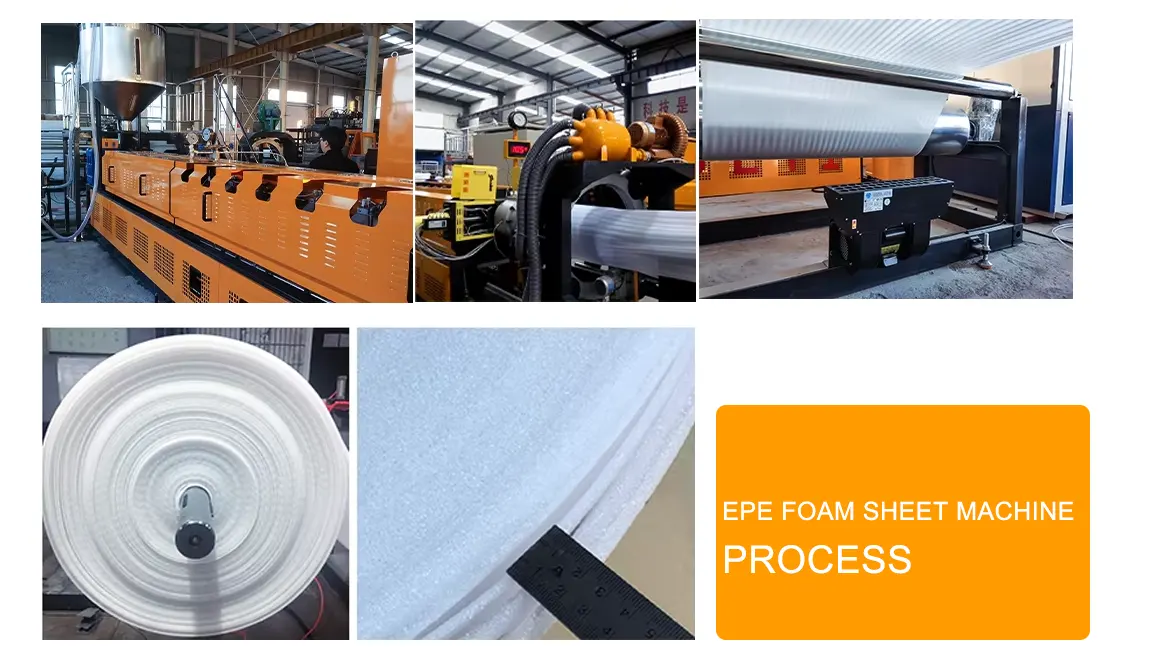
PE树脂与指定发泡剂、添加剂及色母混合。请确认批准配方,原站未提供配方比例。
混合物受热熔融,注入发泡剂产生泡孔,使材料膨胀发泡。
熔融发泡料通过模头形成片材。宽厚可在所选机型及模具限值内调节。
泡沫冷却固化成所需形状,再经辊筒使片材均匀。
泡沫片材卷成大卷,便于搬运和运输。
可将薄膜或箔材复合到片材上,实现原站所述强度及防潮性改善;请确认贴面、工艺和成品材料测试。
请按目标产品明确PE树脂、添加剂、色母和发泡剂配方,同时提供所需片材尺寸。
挤出、模头、冷却及输送应成套匹配。宽厚限制因机型而异,不同列中的最大值不代表同一台已确认设备。
收卷将片材集成卷材,便于搬运及后加工。原站用途包括包裹、制袋,以及覆塑料膜或牛皮纸的泡沫。请明确需要未复合泡沫卷材还是复合成品,由此确定项目需包含哪些后续工序。
原站将覆膜或覆箔描述为选配。表面复合用于增加贴面,另列的片材粘合设备则将泡沫层粘合增厚。请明确初始泡沫、贴面材料及最终结构,以核对正确工艺。对管、网、棒或异型材,原说明要求更换模具及必要部件,需单独核对模具与配置;列出这些产品不等于片材线供货包含相应设备。
原站应用包括服装、金属零件、仪器和工具,以及电子产品、家具和玻璃器皿。选择片材厚度与后加工时,应说明被保护物品、尺寸及包裹或袋体结构。最终包装及搬运条件决定所需缓冲配置。
原站电子产品示例包括电脑、笔记本电脑、电子芯片、逆变器、电视、空调和冰箱。这些连同服装、金属零件、仪器和工具示例,有助于明确被保护物品及包装设计,但不构成通用缓冲或保温规格。
原站也将现代批量生产和出口包装列为用途。其“最受欢迎”的表述无市场份额依据,不作为已验证排名展示。
环保、处置及回收要求取决于泡沫材料、涂层或薄膜、用途及目标市场。不应假定聚乙烯泡沫可生物降解,或所有当地回收服务均接受。任何成品环保声明都应提供证据。
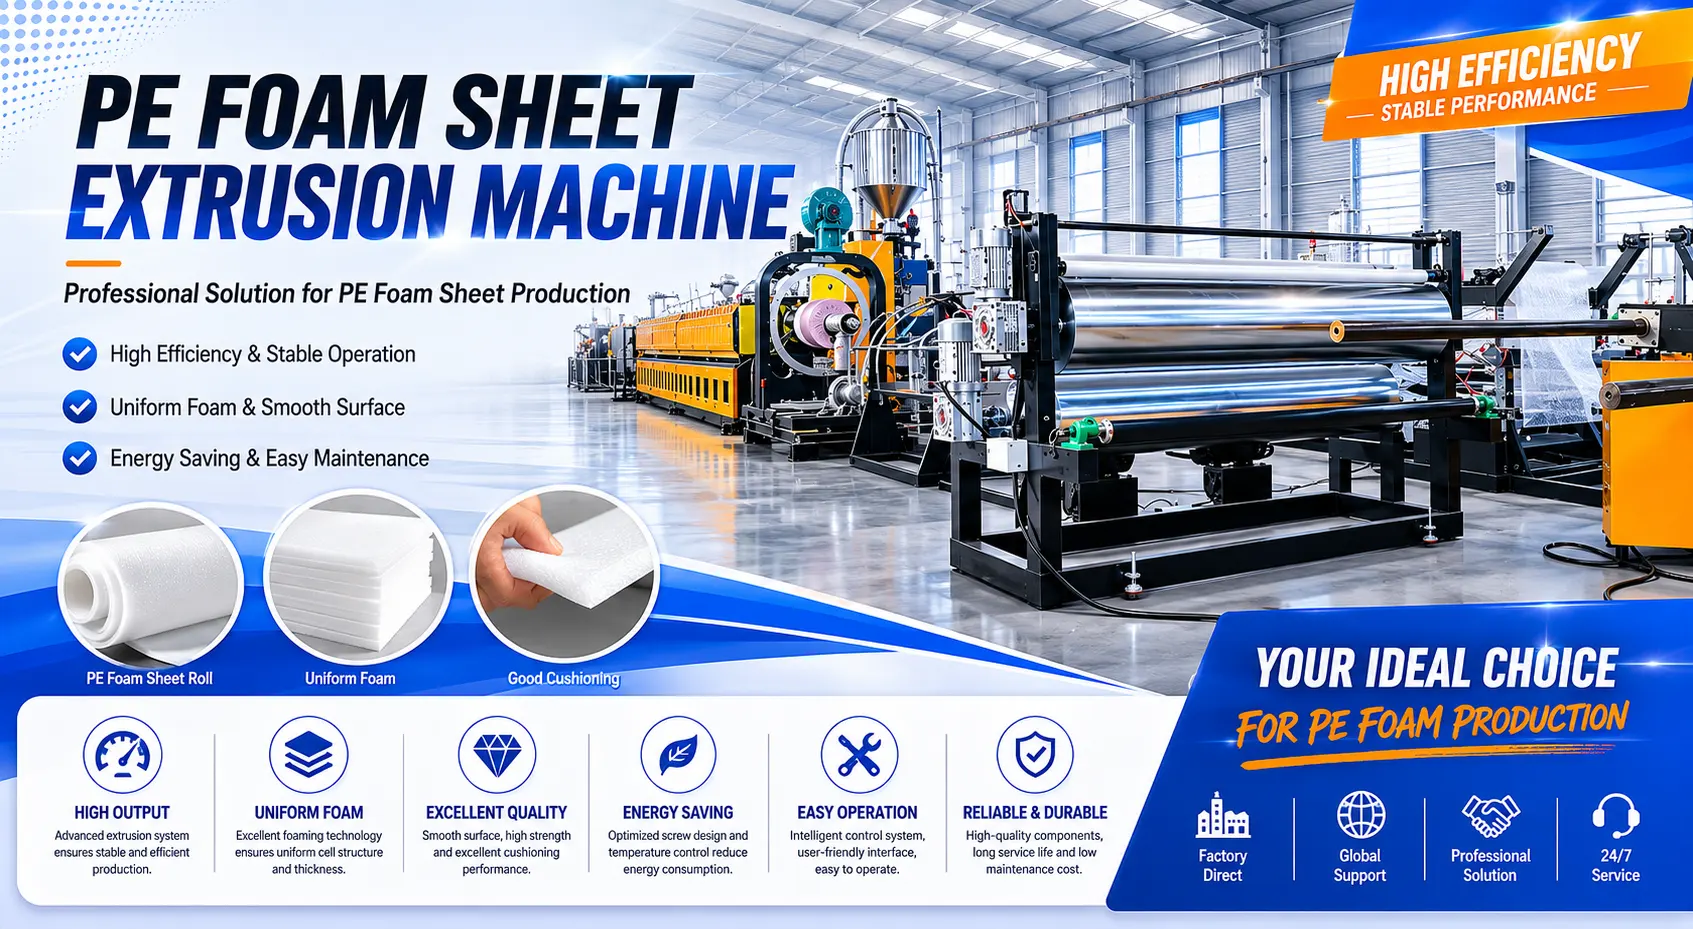
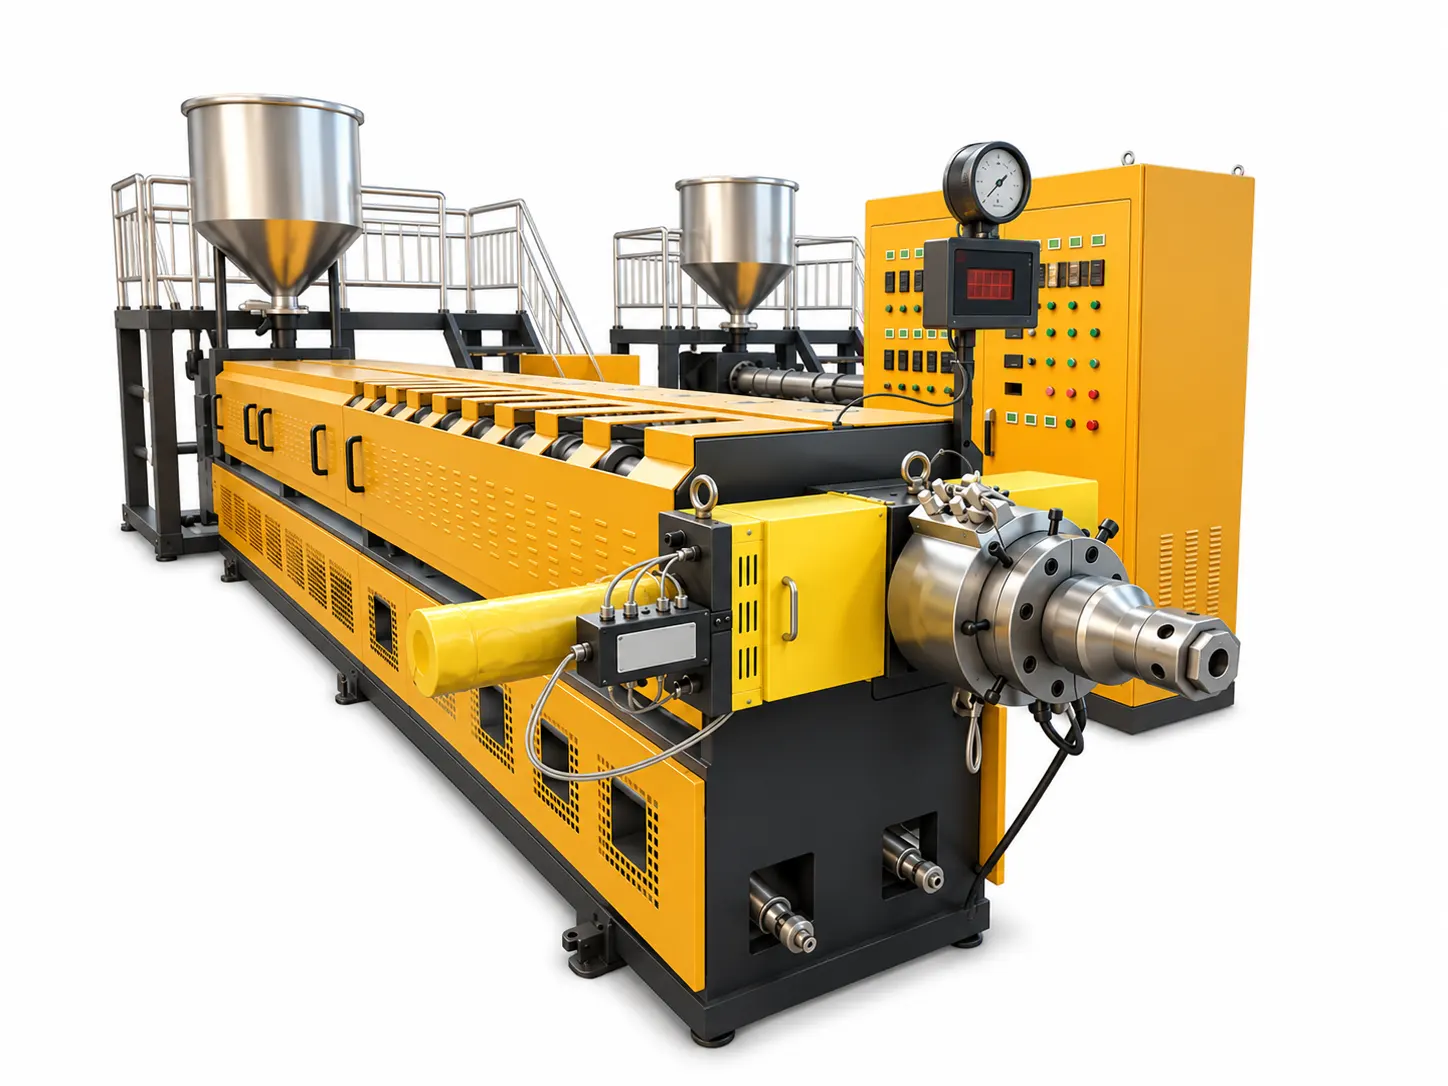
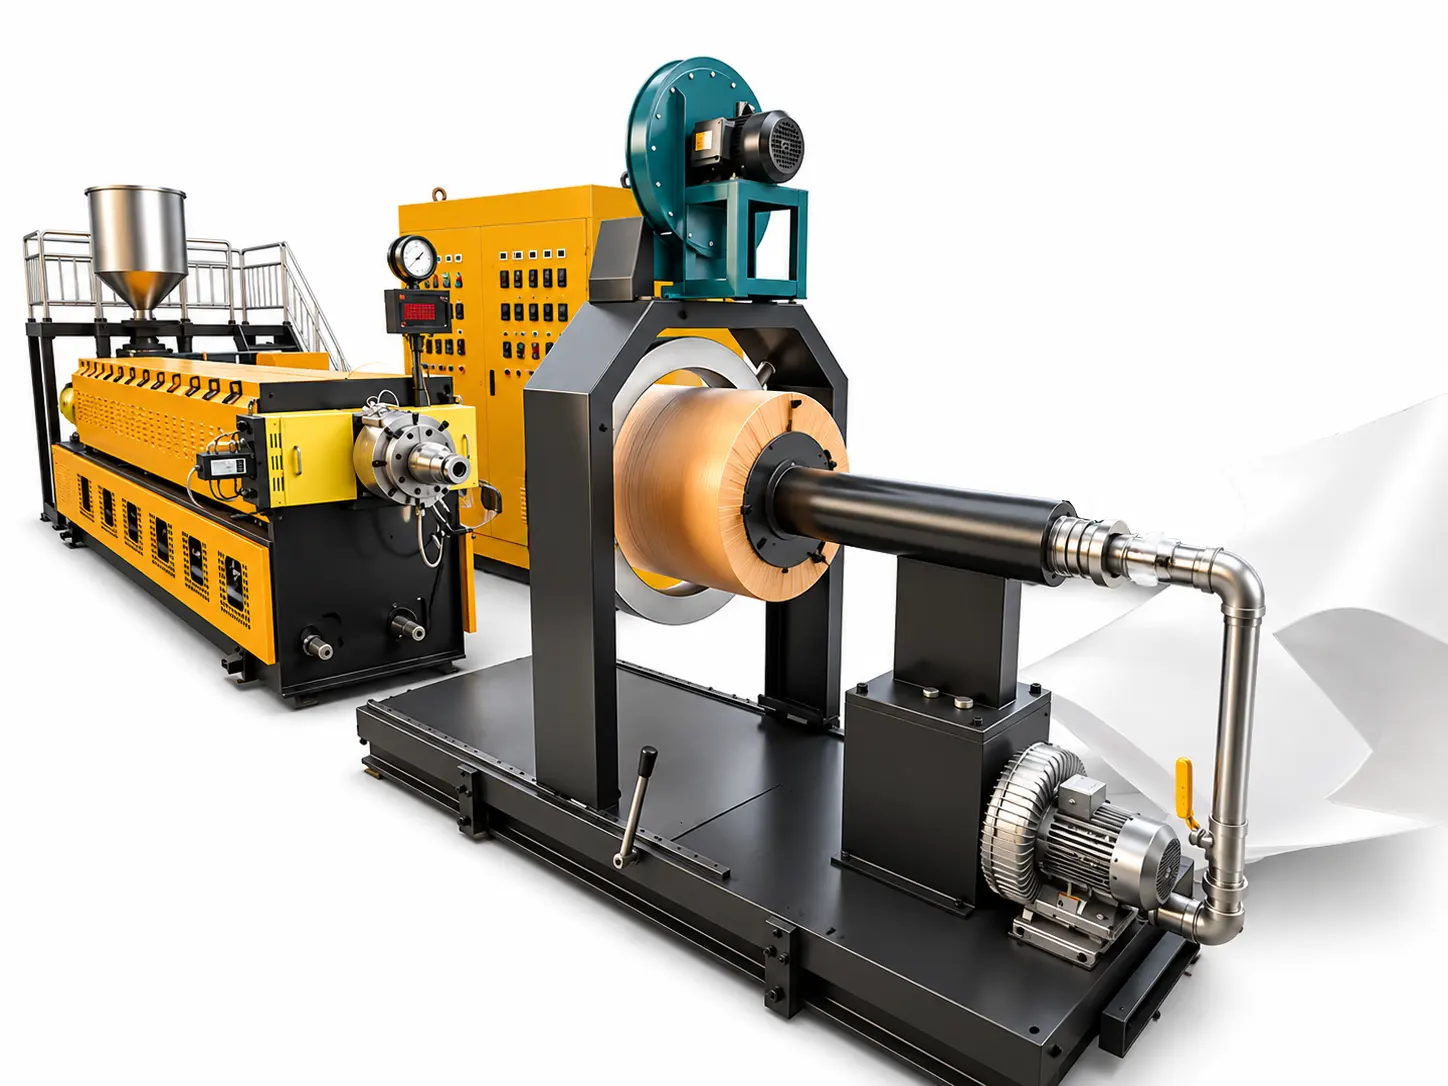
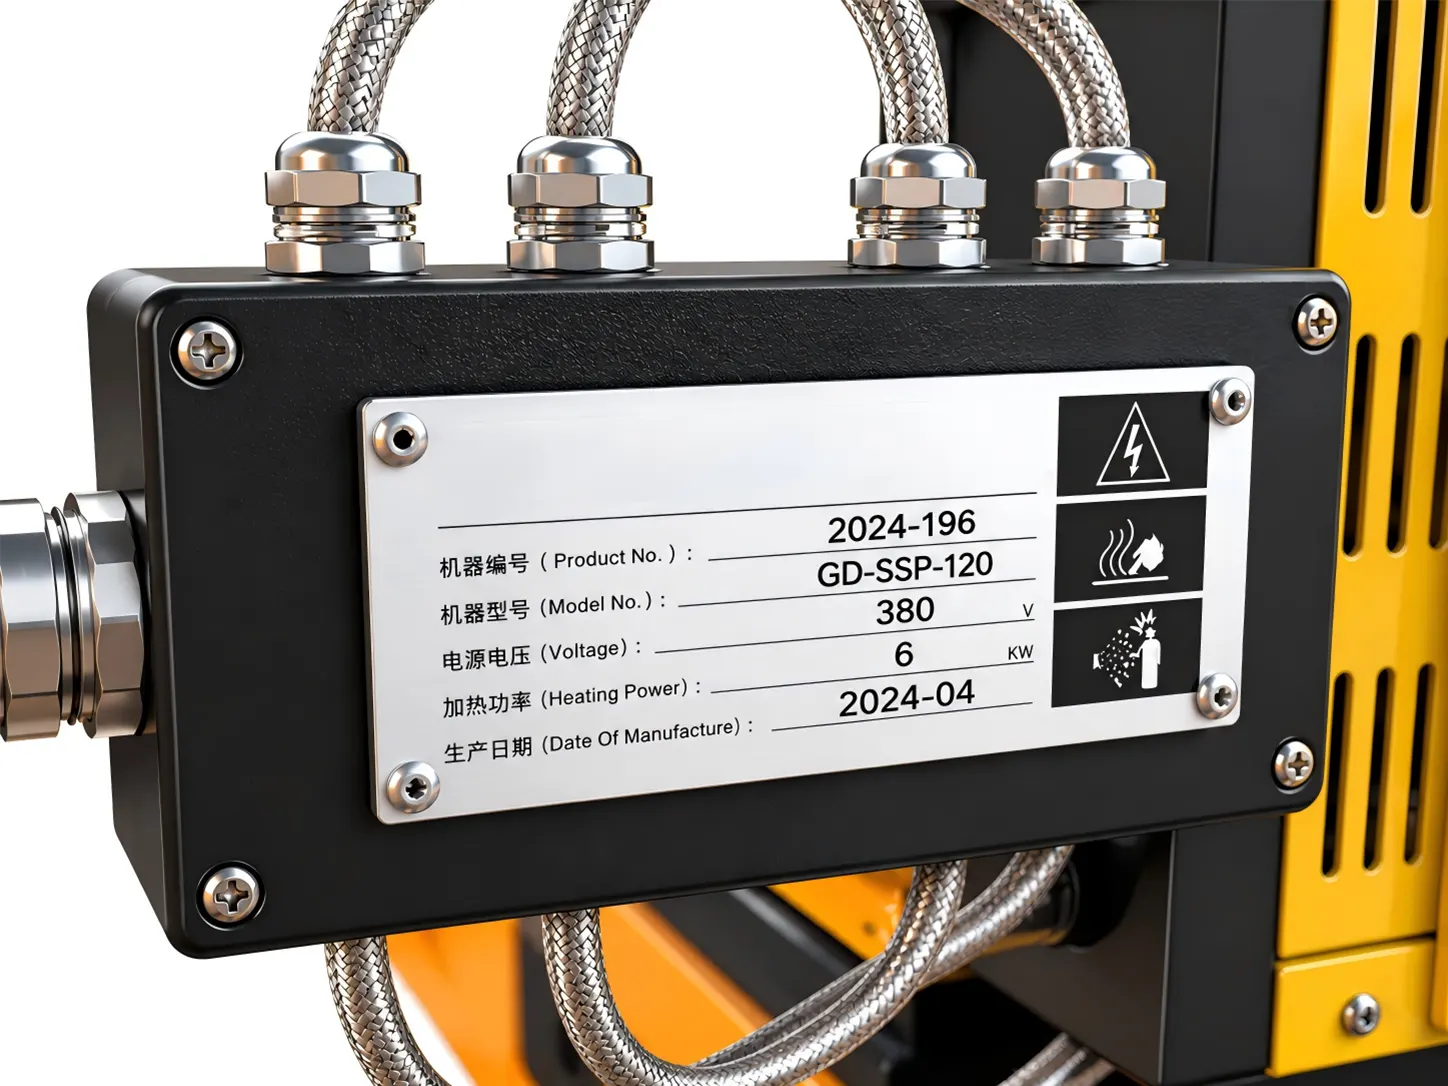
原站工艺采用PE树脂、添加剂及所需色母,在挤出时注入发泡剂形成泡沫。请同时明确树脂、配方、片材宽厚及用途;页面不提供生产配方。
挤出工序以片材收卷结束,覆膜或覆箔属于选配后续工序。明确设备清单时应说明贴面材料及复合成品要求,以便按需纳入覆膜工序。
价格取决于所选挤出机、泡沫规格、工作宽度、后续设备及交付范围。应要求分项报价,涵盖设备、模具、冷却、收卷、选配覆膜或粘合设备、安装及运输。本产品页无固定报价,需按项目报价。
最新资料列出DY-EPE90至DY-EPE250共十款机型。DY-EPE90幅宽为1,000–1,400 mm,DY-EPE105为1,000–1,800 mm,其余八款为1,000–2,000 mm;厚度按机型覆盖0.3–25 mm。各机型具体宽厚与产量见参数表,选型前应共同确认密度、公差和生产条件。
当前公布表格未列kg/h产量,其中装机容量为kW电功率,并非泡沫产量。请根据目标宽厚、密度、树脂及运行条件索取对应机型的产量估算和验收标准。
EPE为发泡聚乙烯,本页介绍其片材挤出。EPS为膨胀聚苯乙烯,通常由可发性珠粒加工。XPE为交联聚乙烯泡沫,需配套交联工艺。XPS为挤塑聚苯乙烯,常用作硬质保温板。这些材料生产工艺不同,EPE片材线不能通用替代四者。
产品说明将这些列为更换模头及必要配套部件后的可能配置。应与制造商确认目标产品、模头、冷却、牵引、收卷或裁切安排。仅有片材生产能力,不能证明报价配置能生产所有管、网或异型材。
覆膜是在EPE泡沫表面增加薄膜、箔材、涂层纸或织物等贴面;片材增厚则通过热和压力将泡沫层相互粘合。二者属于不同后续工艺,咨询设备时应明确成品层结构及厚度。
公布的片材挤出机表列水冷方式及因机型而异的装机电功率。请索取完整拟供整线的布局及公用工程清单,包括冷却、上料、收卷和后续设备。准备厂房前应确认电源、通风、通道、检修空间及当地安装要求。
不能假定聚乙烯泡沫可生物降解,或每个市场都回收。材料规格、薄膜或涂层、用途及当地收集设施决定适用处置和回收方式。成品环保声明应有证据支持。
交期需按所选配置在报价及订单计划中确认。应分列设计批准、部件采购、制造、出厂测试、运输及安装阶段。定制模具、项目变更和目的地都可能影响进度,本页不公布保证交期。
请提供用途、树脂或材料、片材宽度、厚度范围、目标密度、所需kg/h产量、卷材尺寸、可用公用工程及安装地点,并附样品、覆膜或粘合要求。请要求书面明确设备范围、不含项目、验收标准、支持范围及交货条款。
请按这些事项确认完整供货范围。配套设备及准确的公用工程要求取决于所选配置。
结合拟定配方确认树脂、添加剂、计量及物料输送。
确认电源、冷却水及现场公用工程。装机功率不等于实际能耗。
核对设备布局、操作通道、通风及发泡系统适用要求。
按成品要求确认收卷、覆膜、粘合及回收需求。
更多EPE设备
选定配置前
比较EPE珍珠棉片材挤出生产线方案时,应采用相同材料、产品及运行条件。
记录PE等级、片材宽厚、泡沫密度、熟化条件及合格品产量kg/h。
区分额定产量与实测合格品产量。注明测试时长、废品、公用工程计量边界及开机条件。装机功率不等于实测能耗。
购买DEYI设备后,我们安排工程师到现场协助安装、调试和操作培训。请按项目确认设备、辅助系统、场地准备及服务安排。